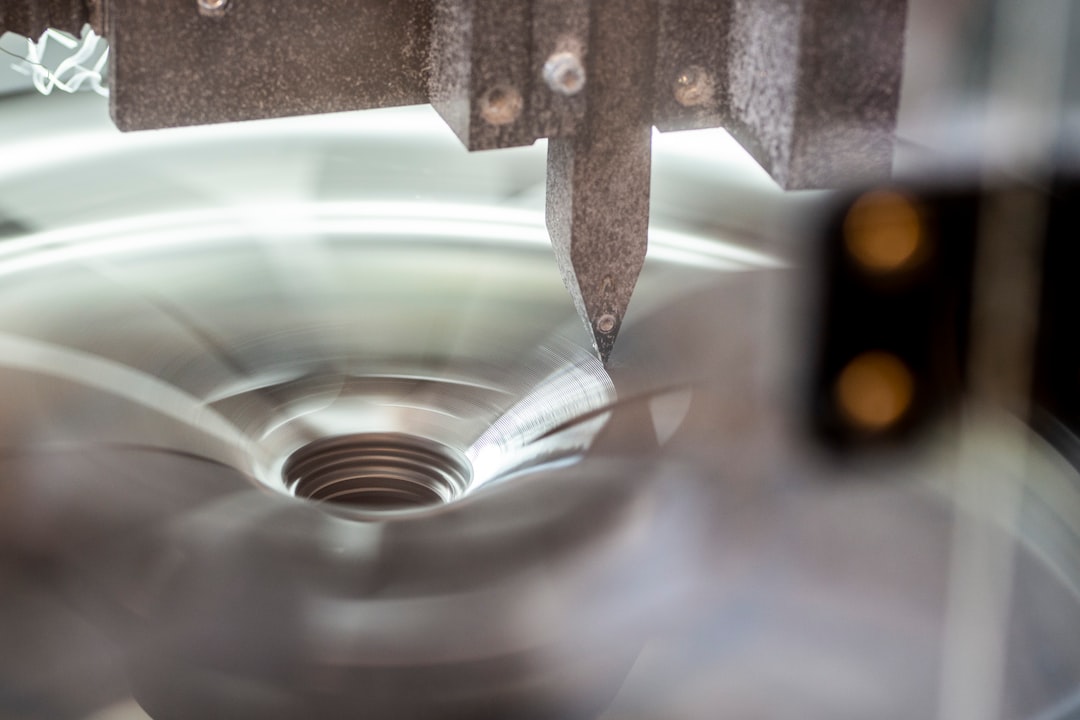
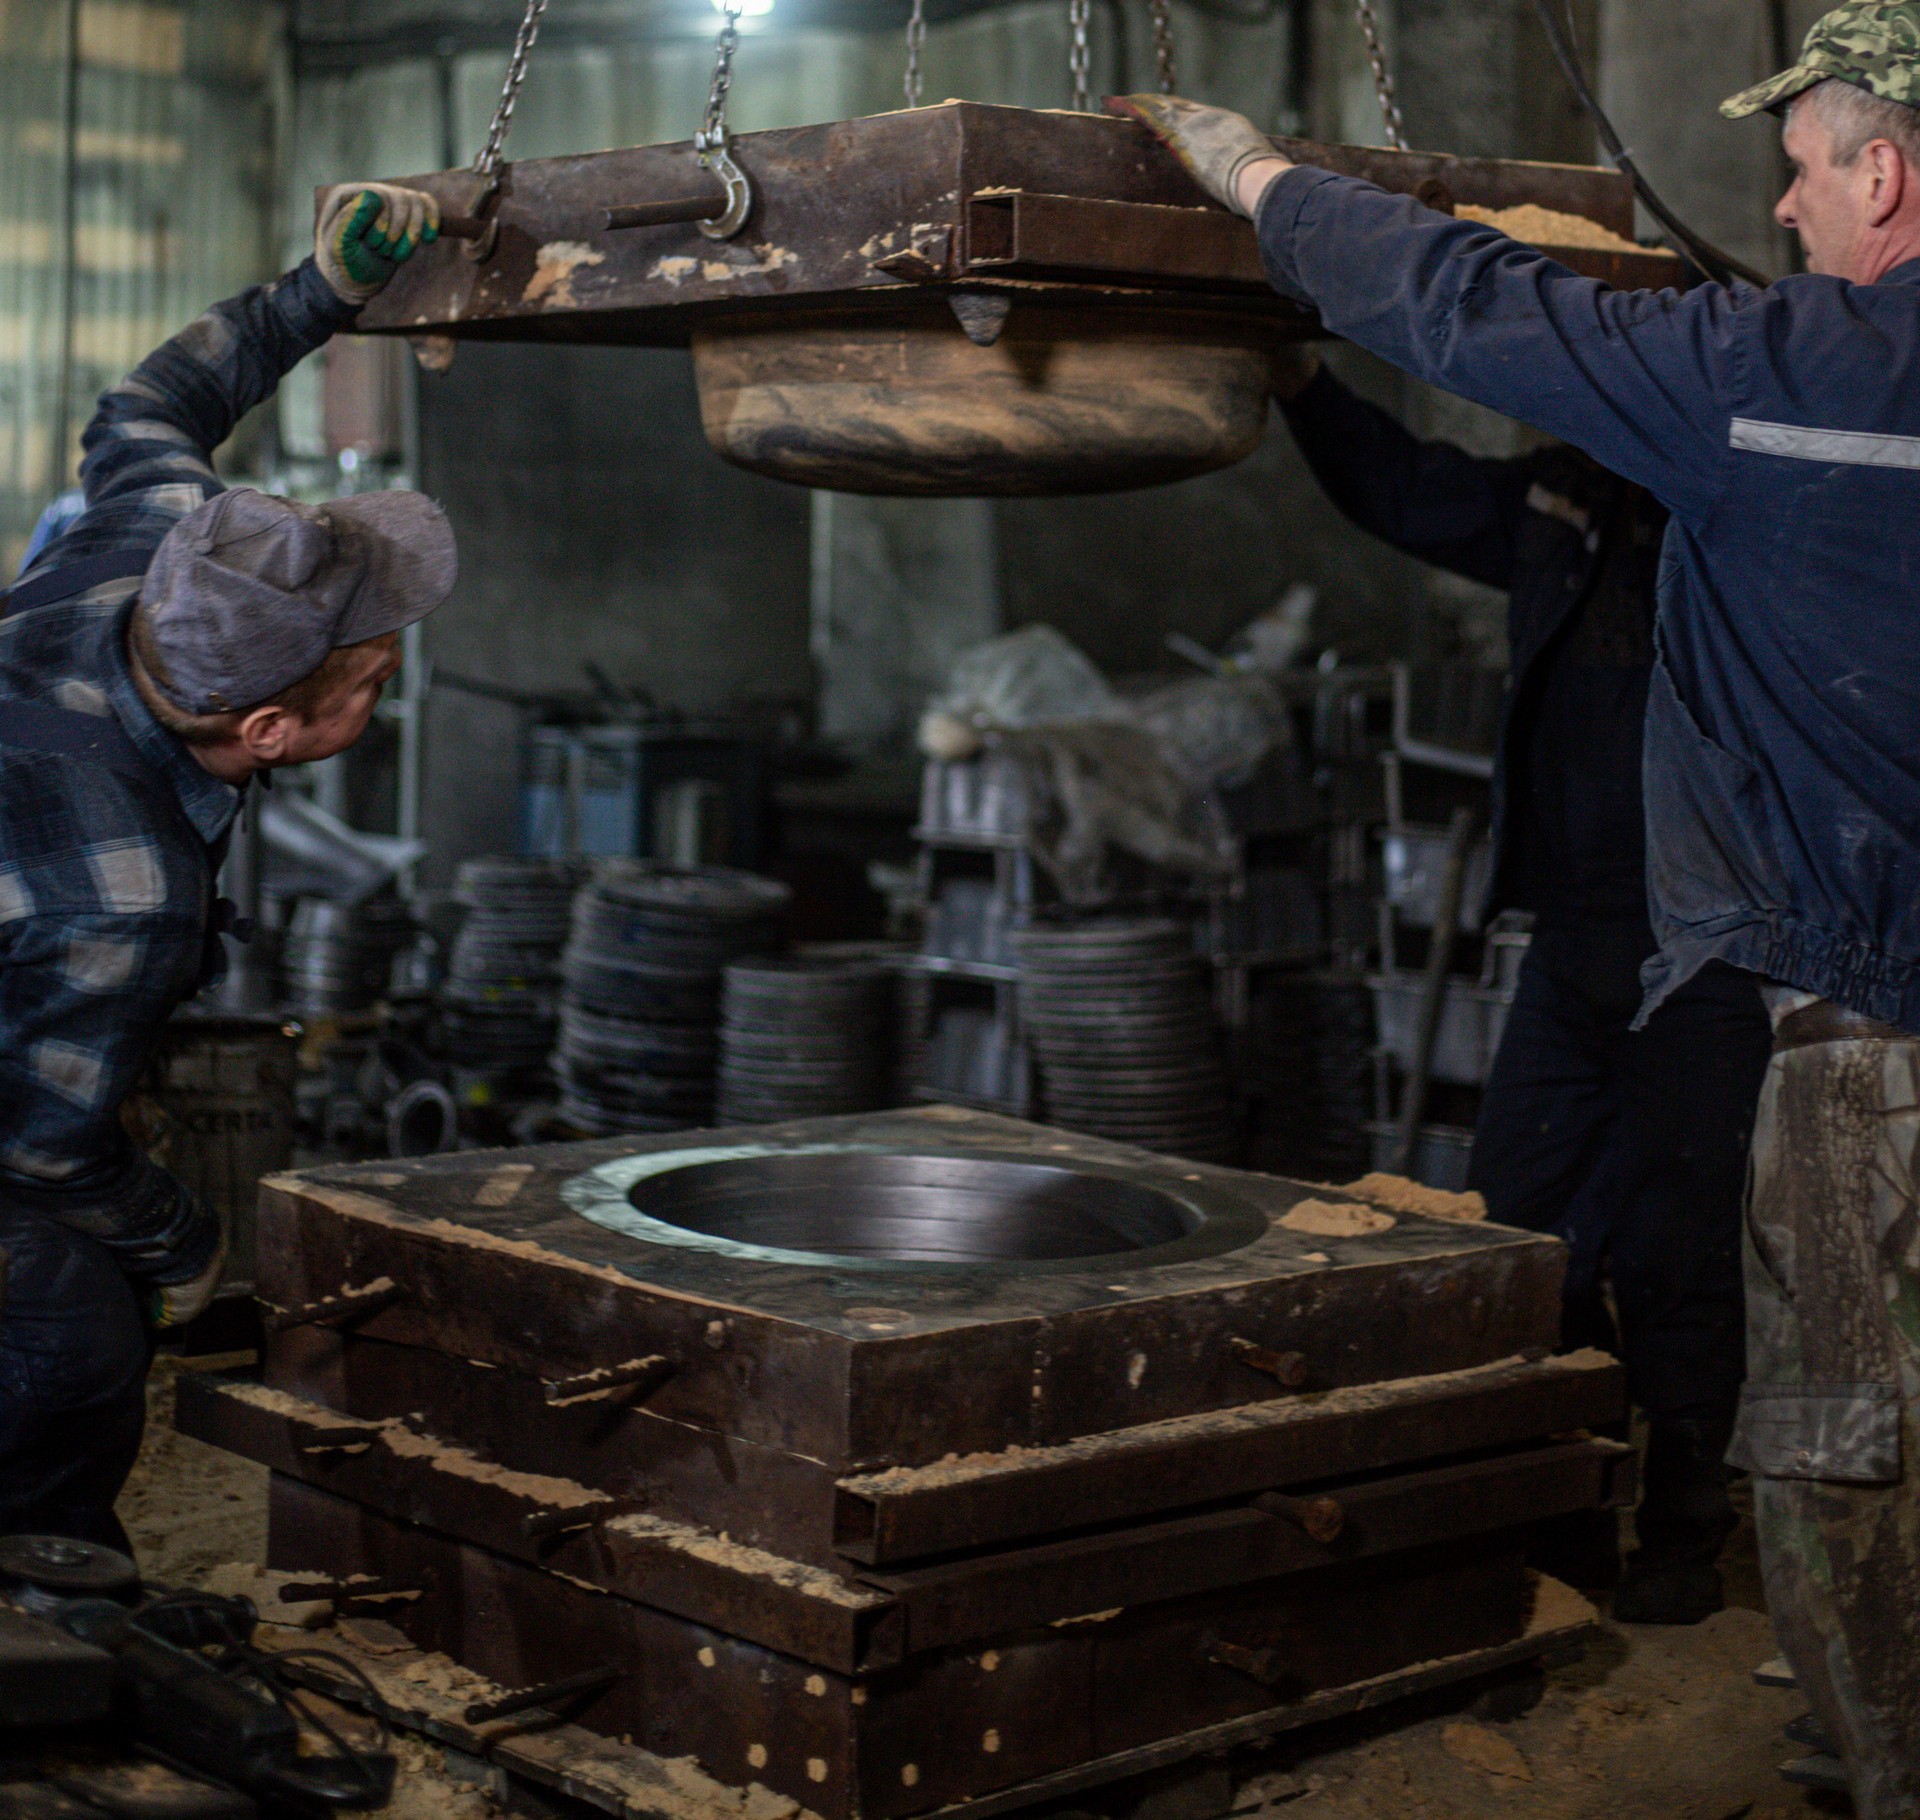
Производство качественных отливок из серого и высокопрочного чугуна начинается с точной модельной оснастки — именно от ее геометрии и стойкости зависит, сколько партий выйдет без брака и переделок. В нашем модельном цехе мы изготавливаем оснастку любого уровня сложности на высокоточных станках с ЧПУ, используя древесину, пластик и металл, а главное — мы сами литейщики, поэтому знаем, какая оснастка реально работает на формовке и заливке, а не просто красиво выглядит на чертеже . Вы получаете готовый комплект на подмодельных плитах с выходным контролем по чертежу, что исключает доработки и возвраты, а расположение производства в Узде (Минская область) делает логистику по Беларуси быстрой и предсказуемой.
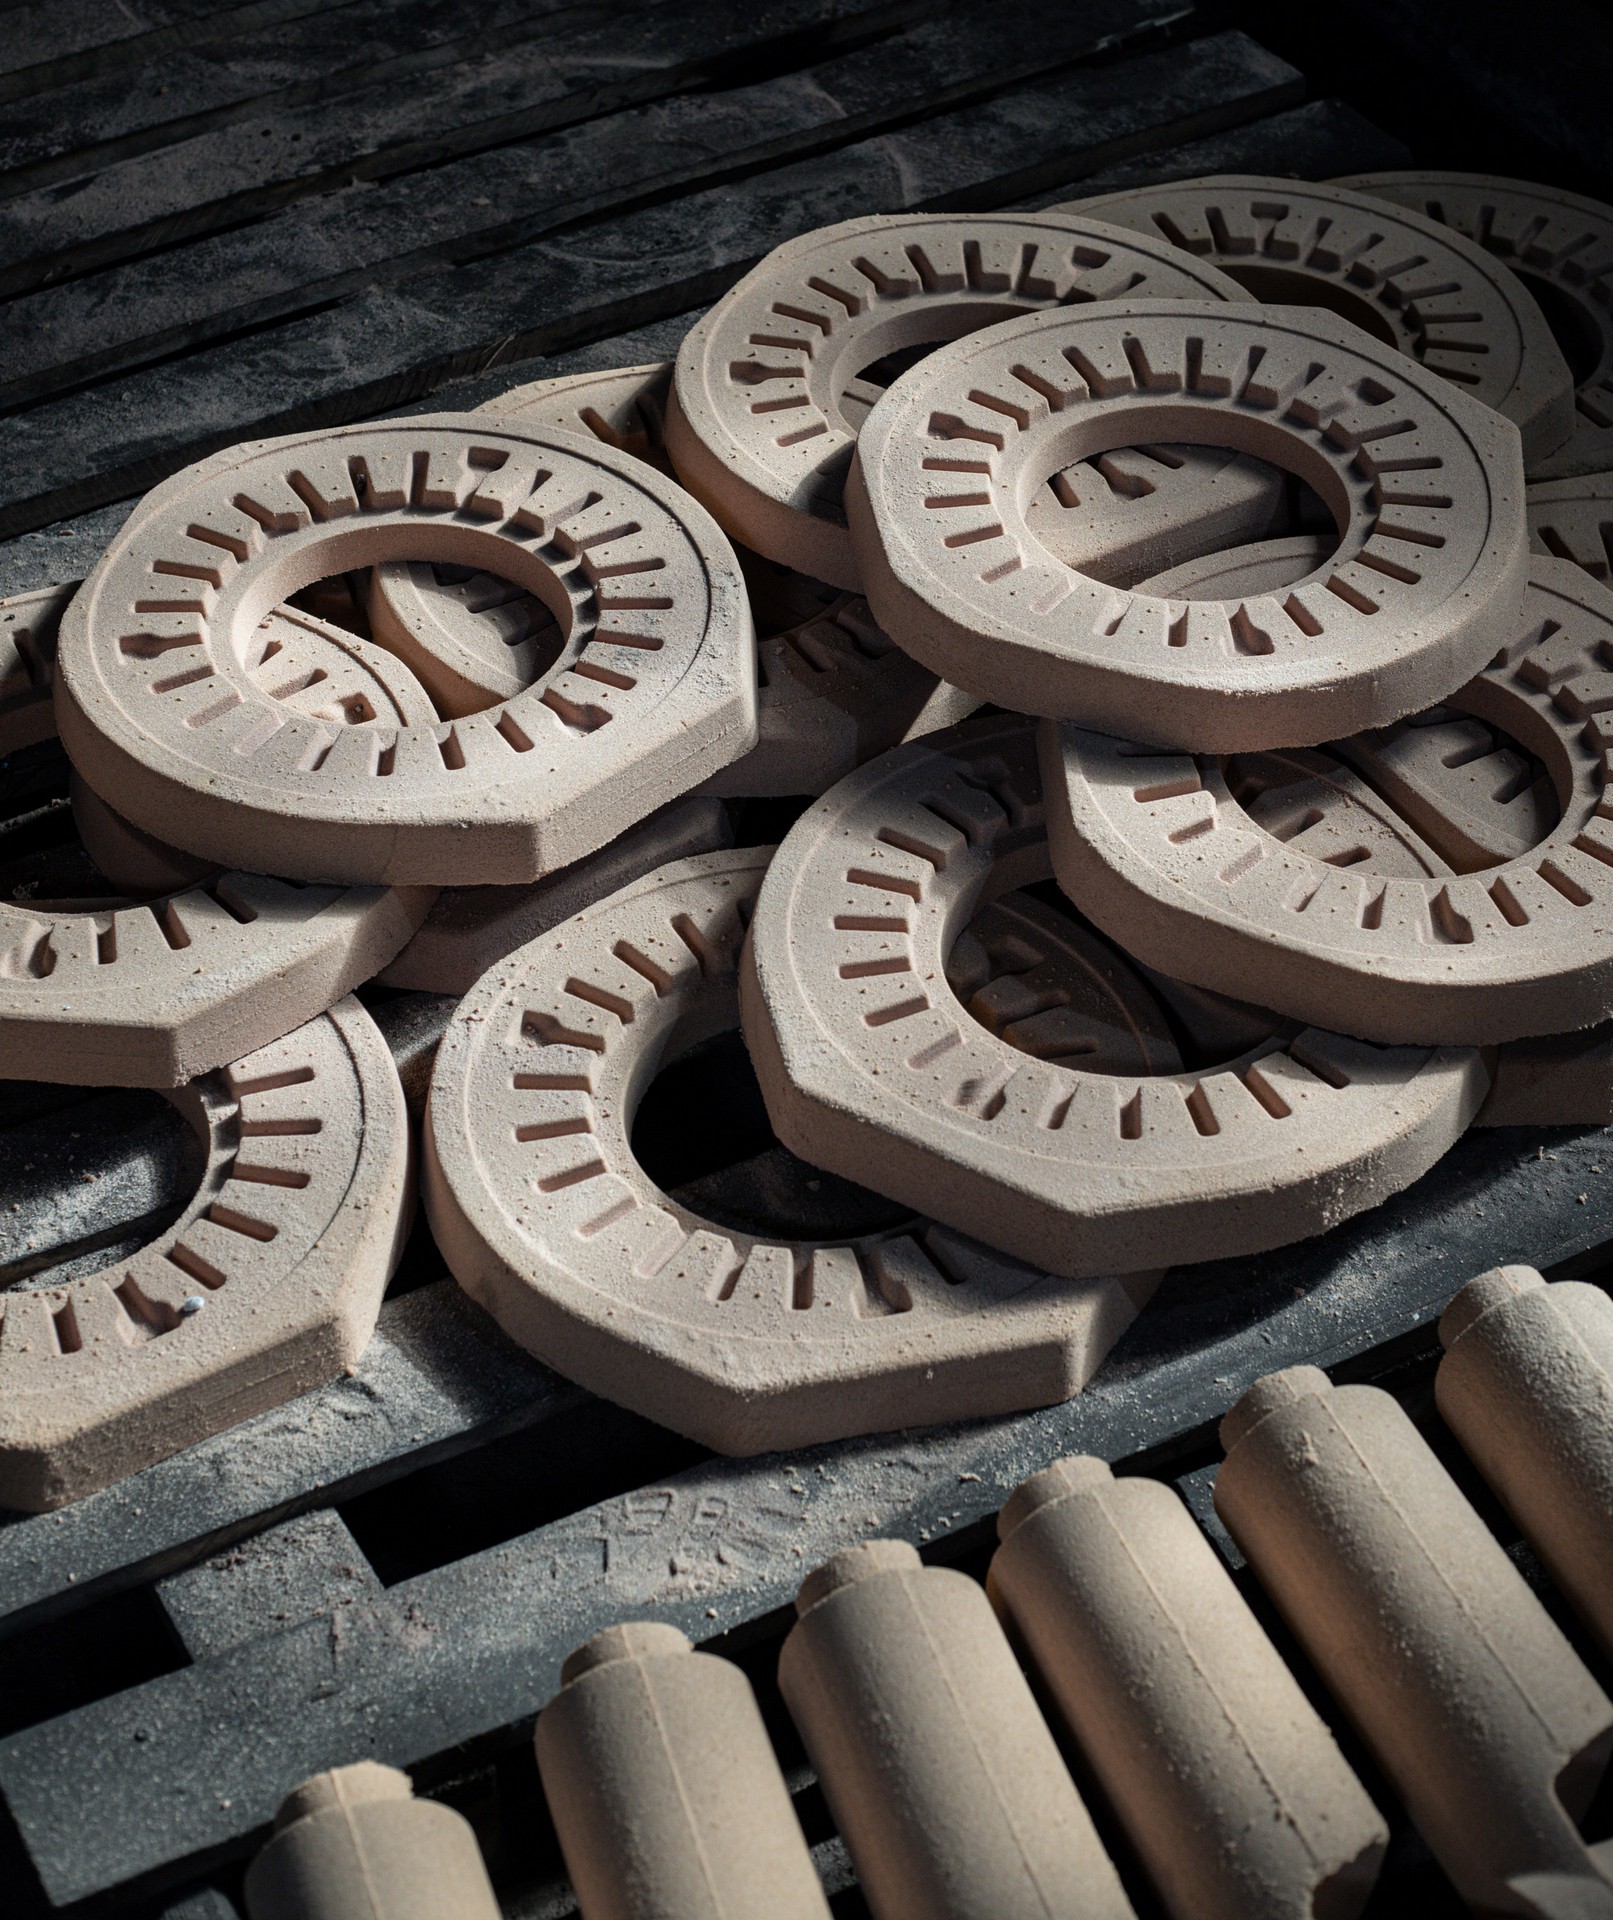
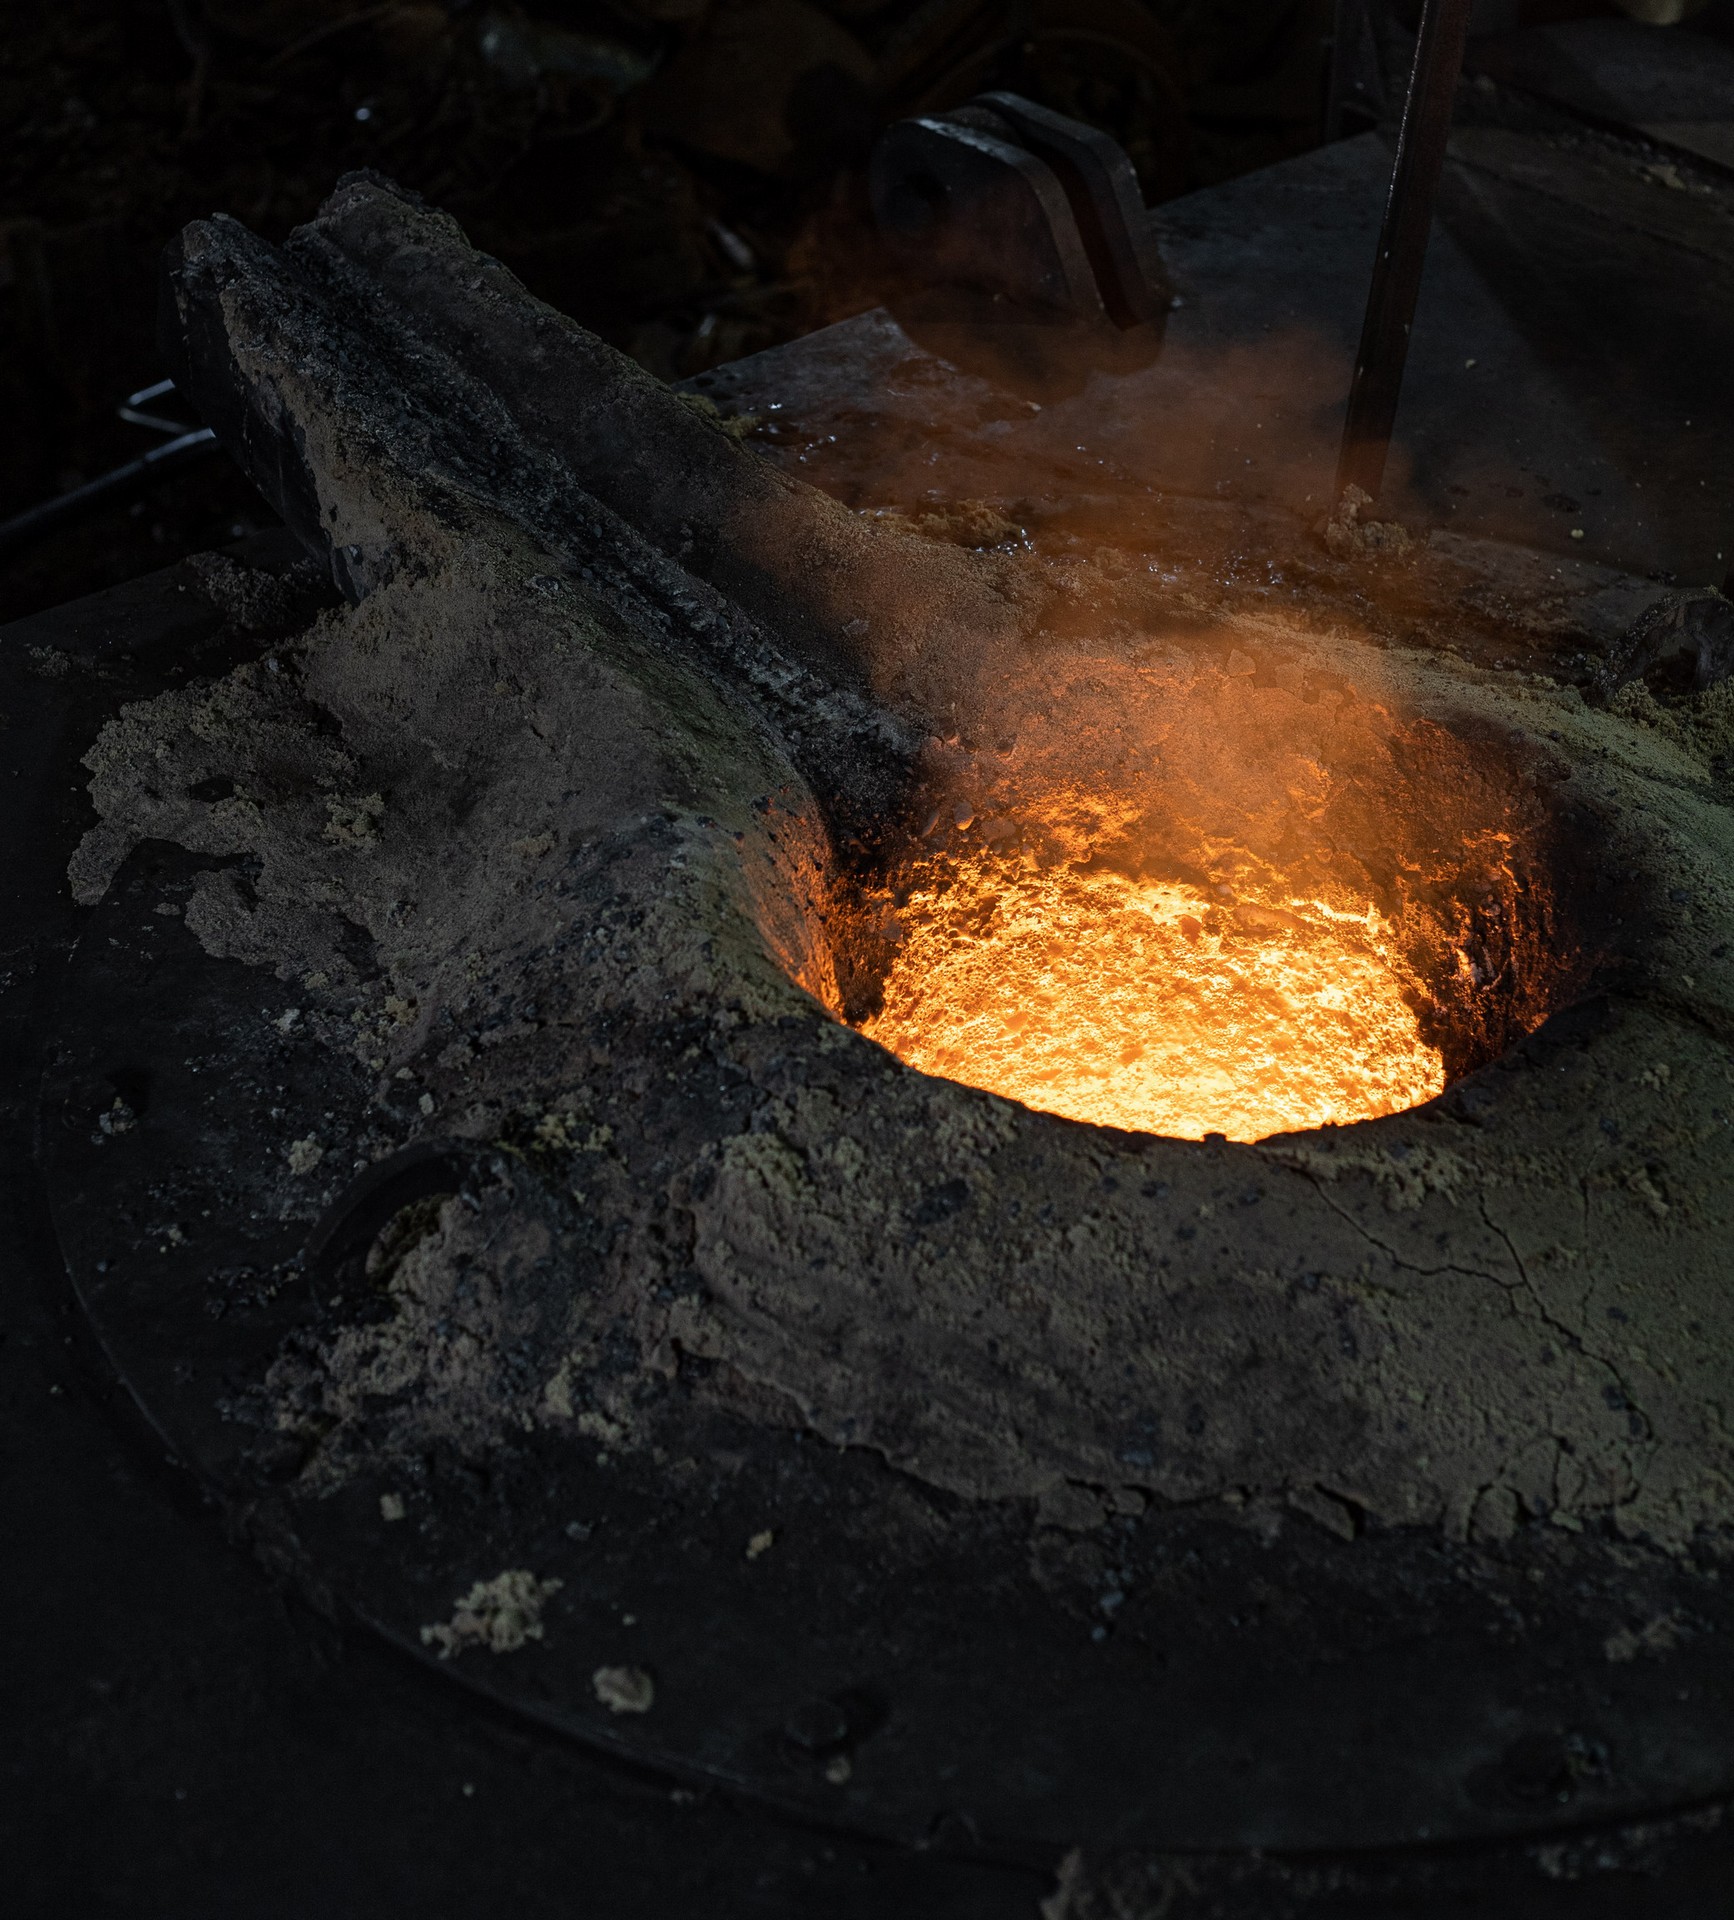
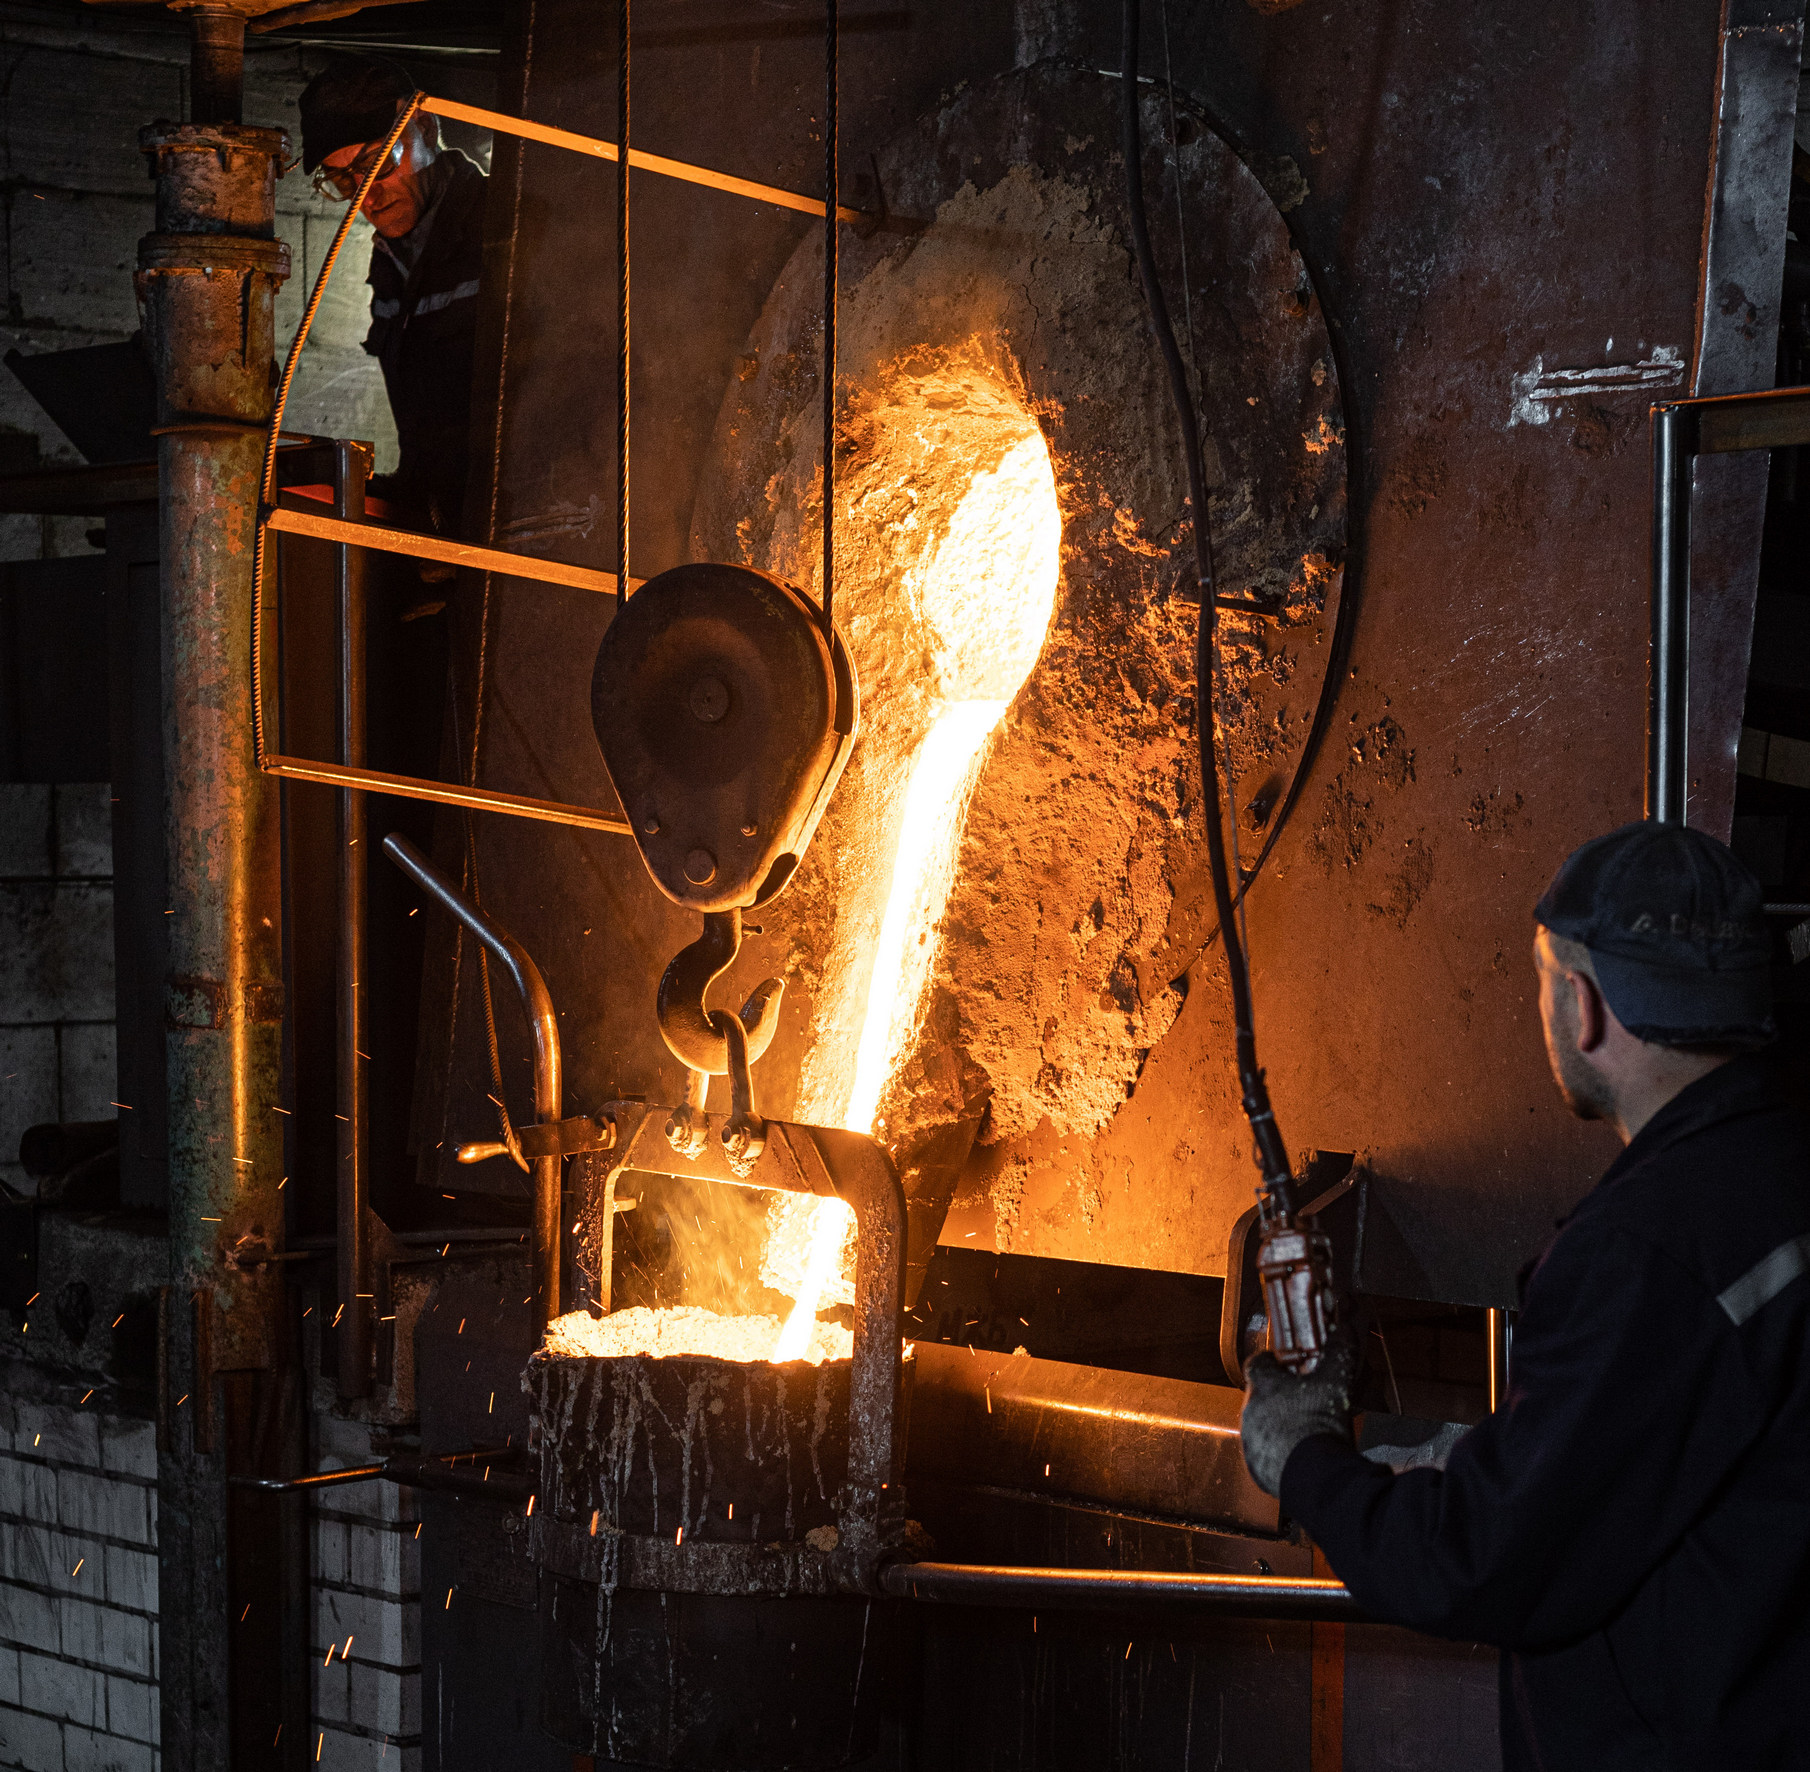
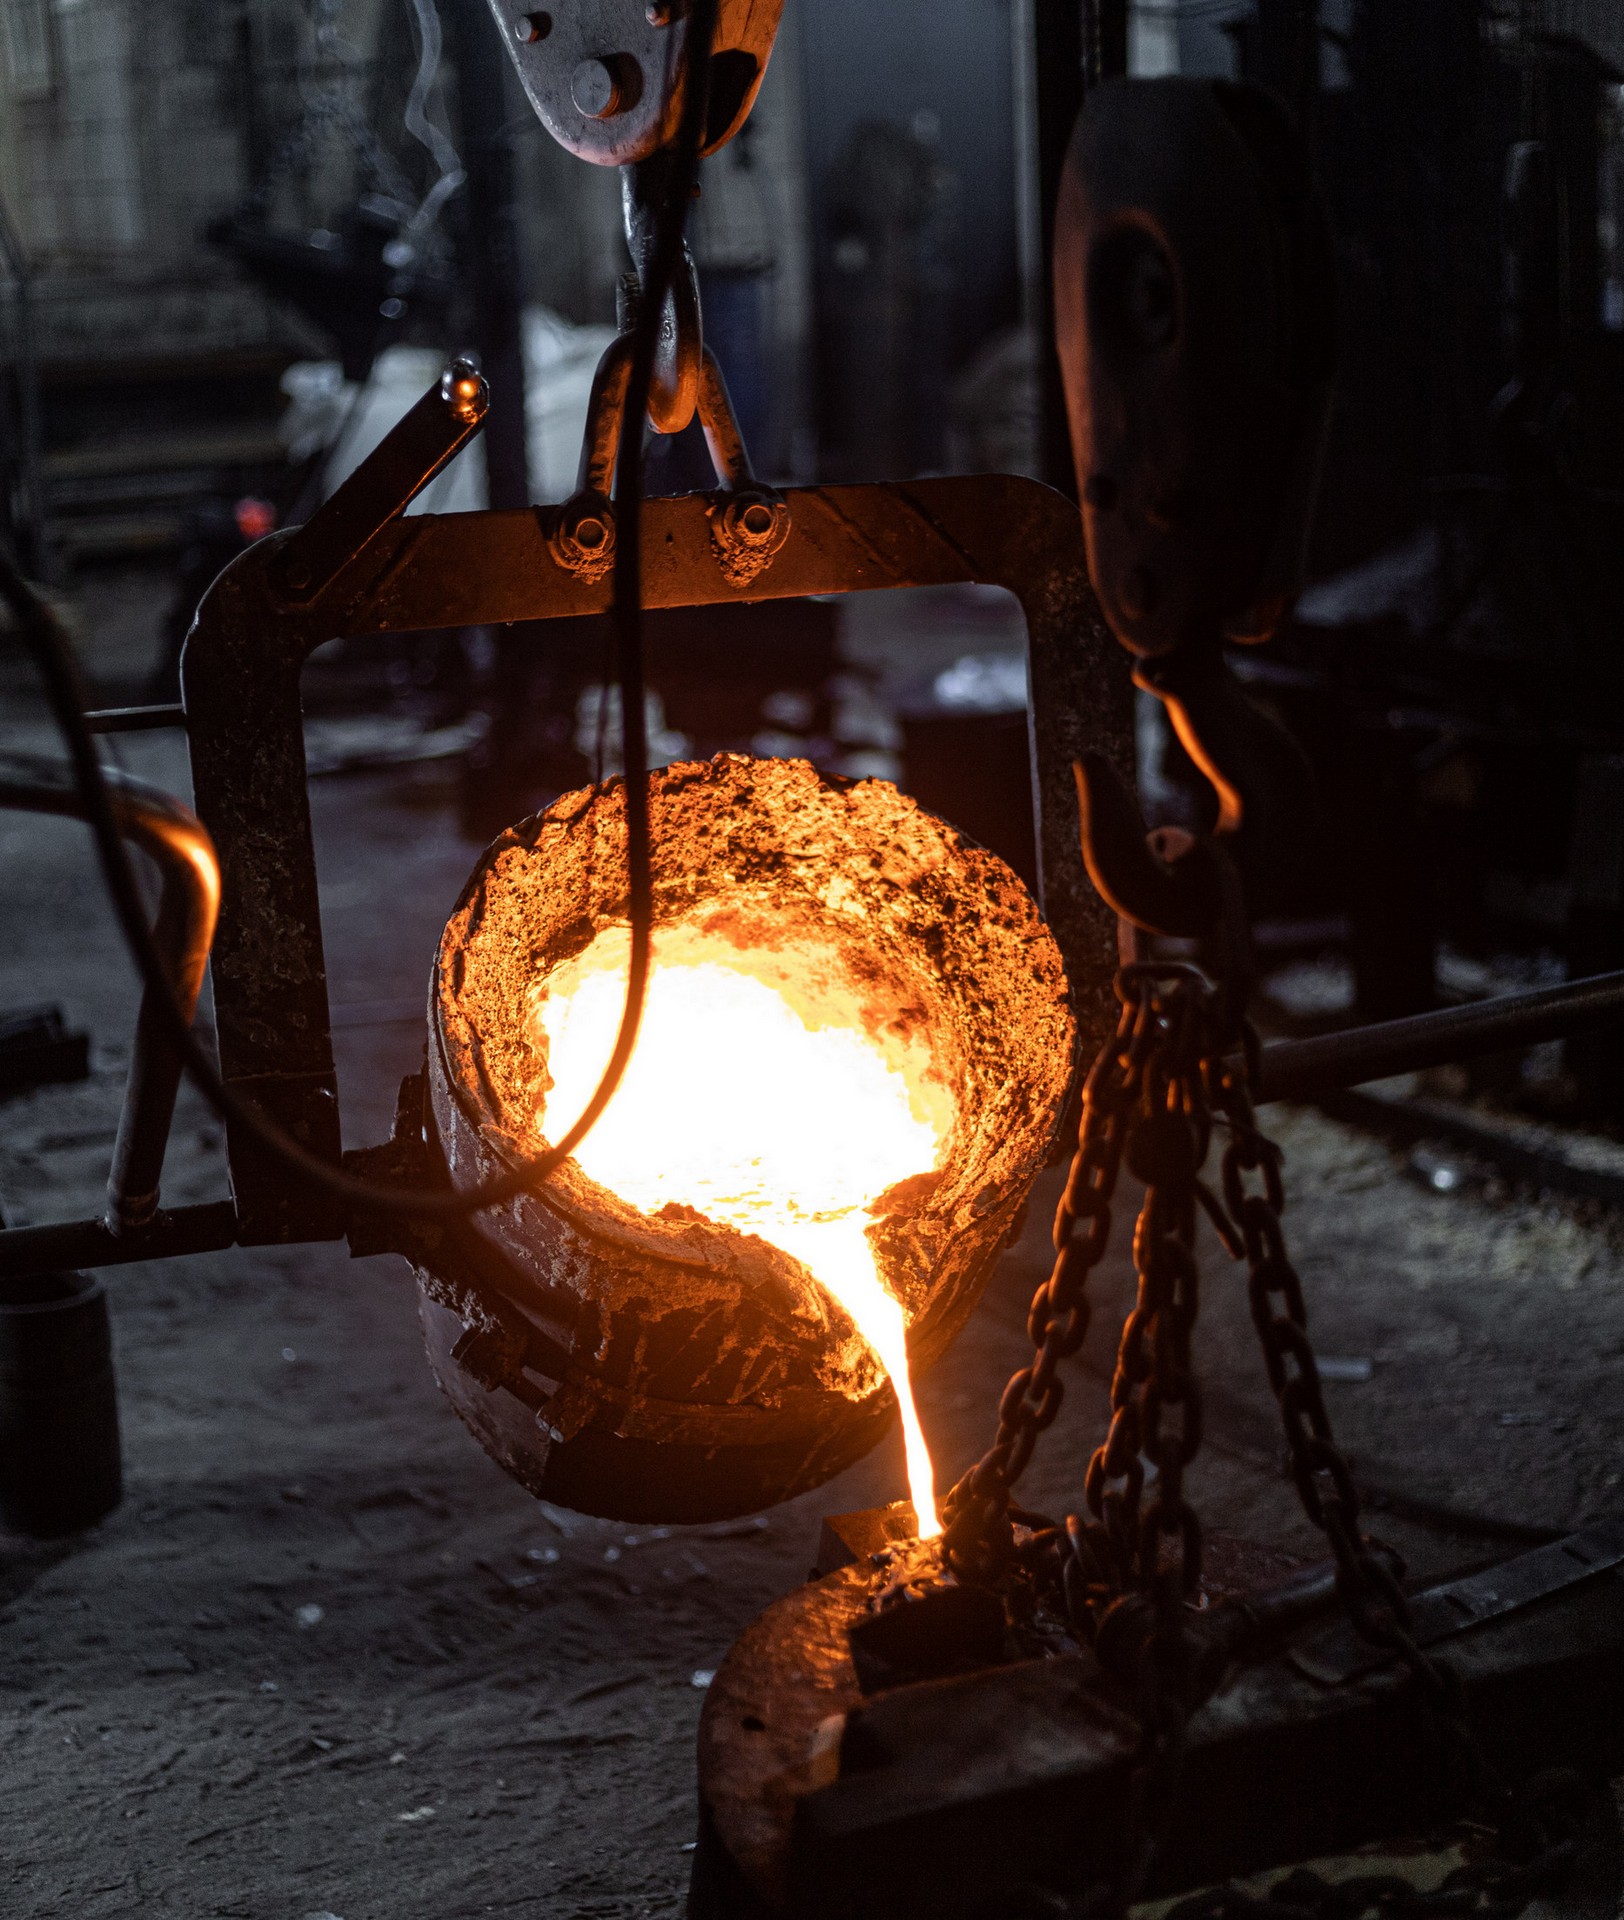
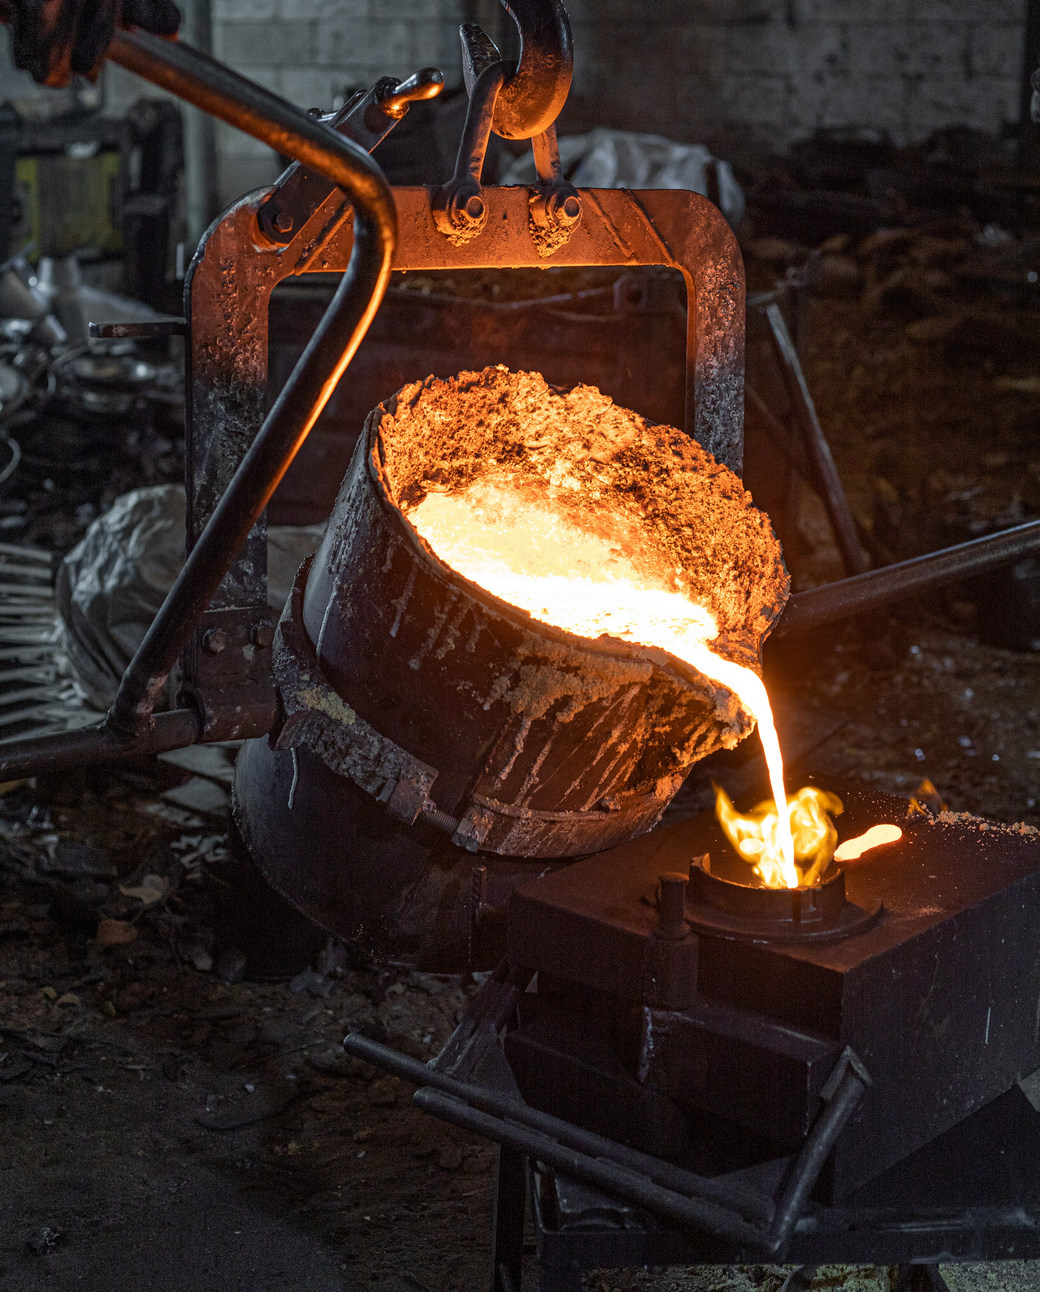
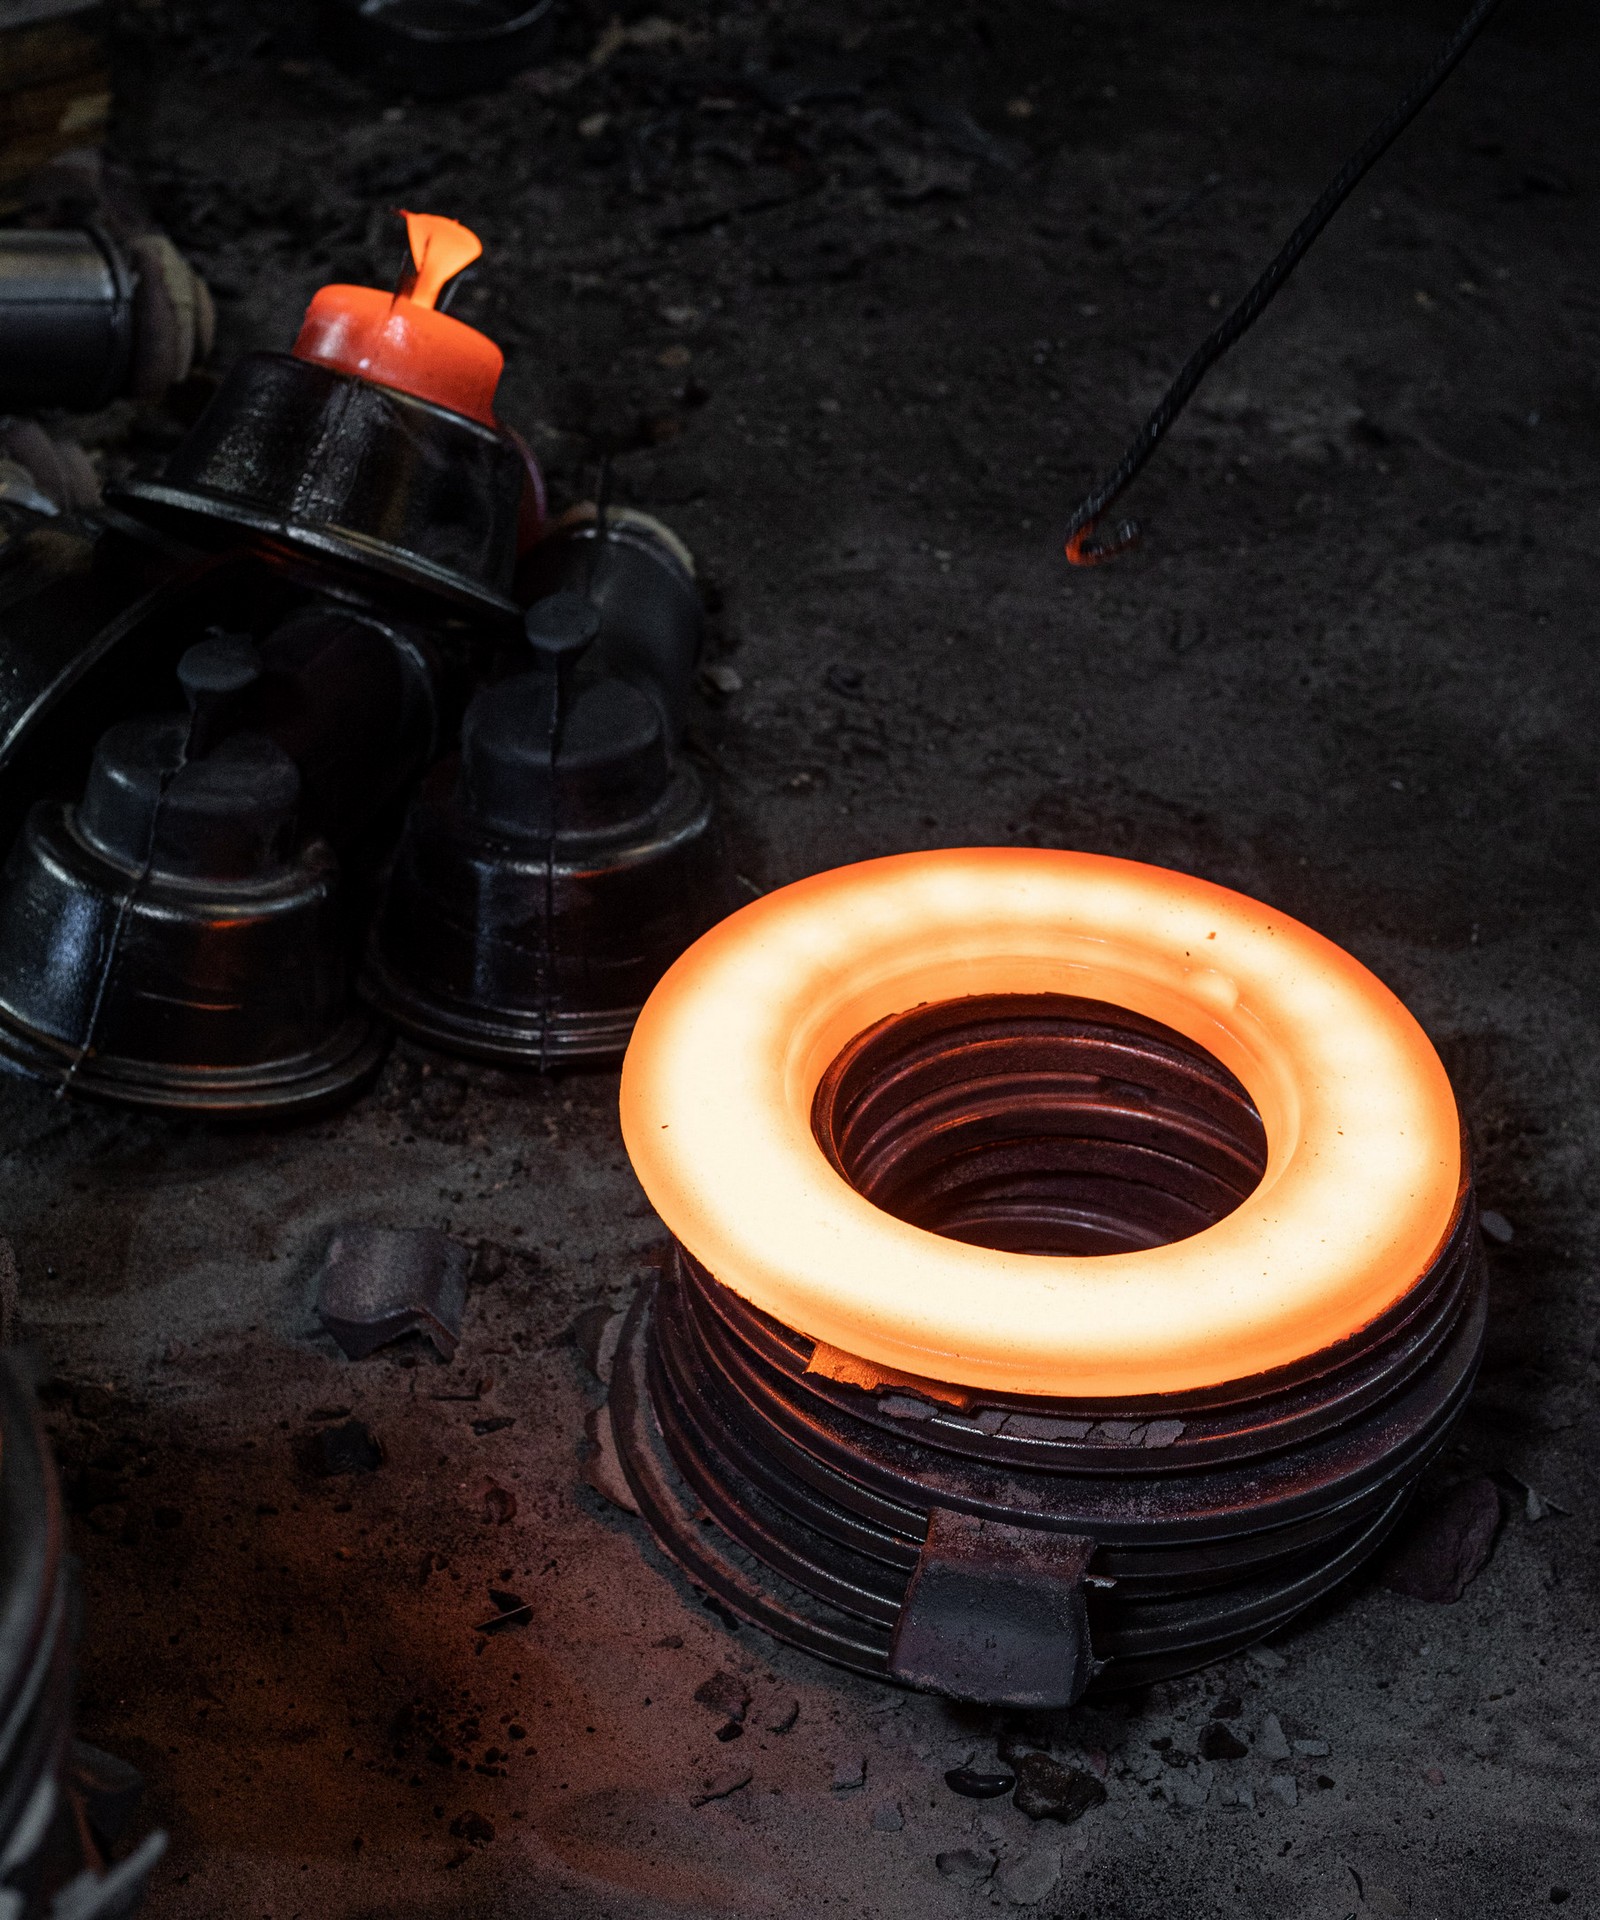
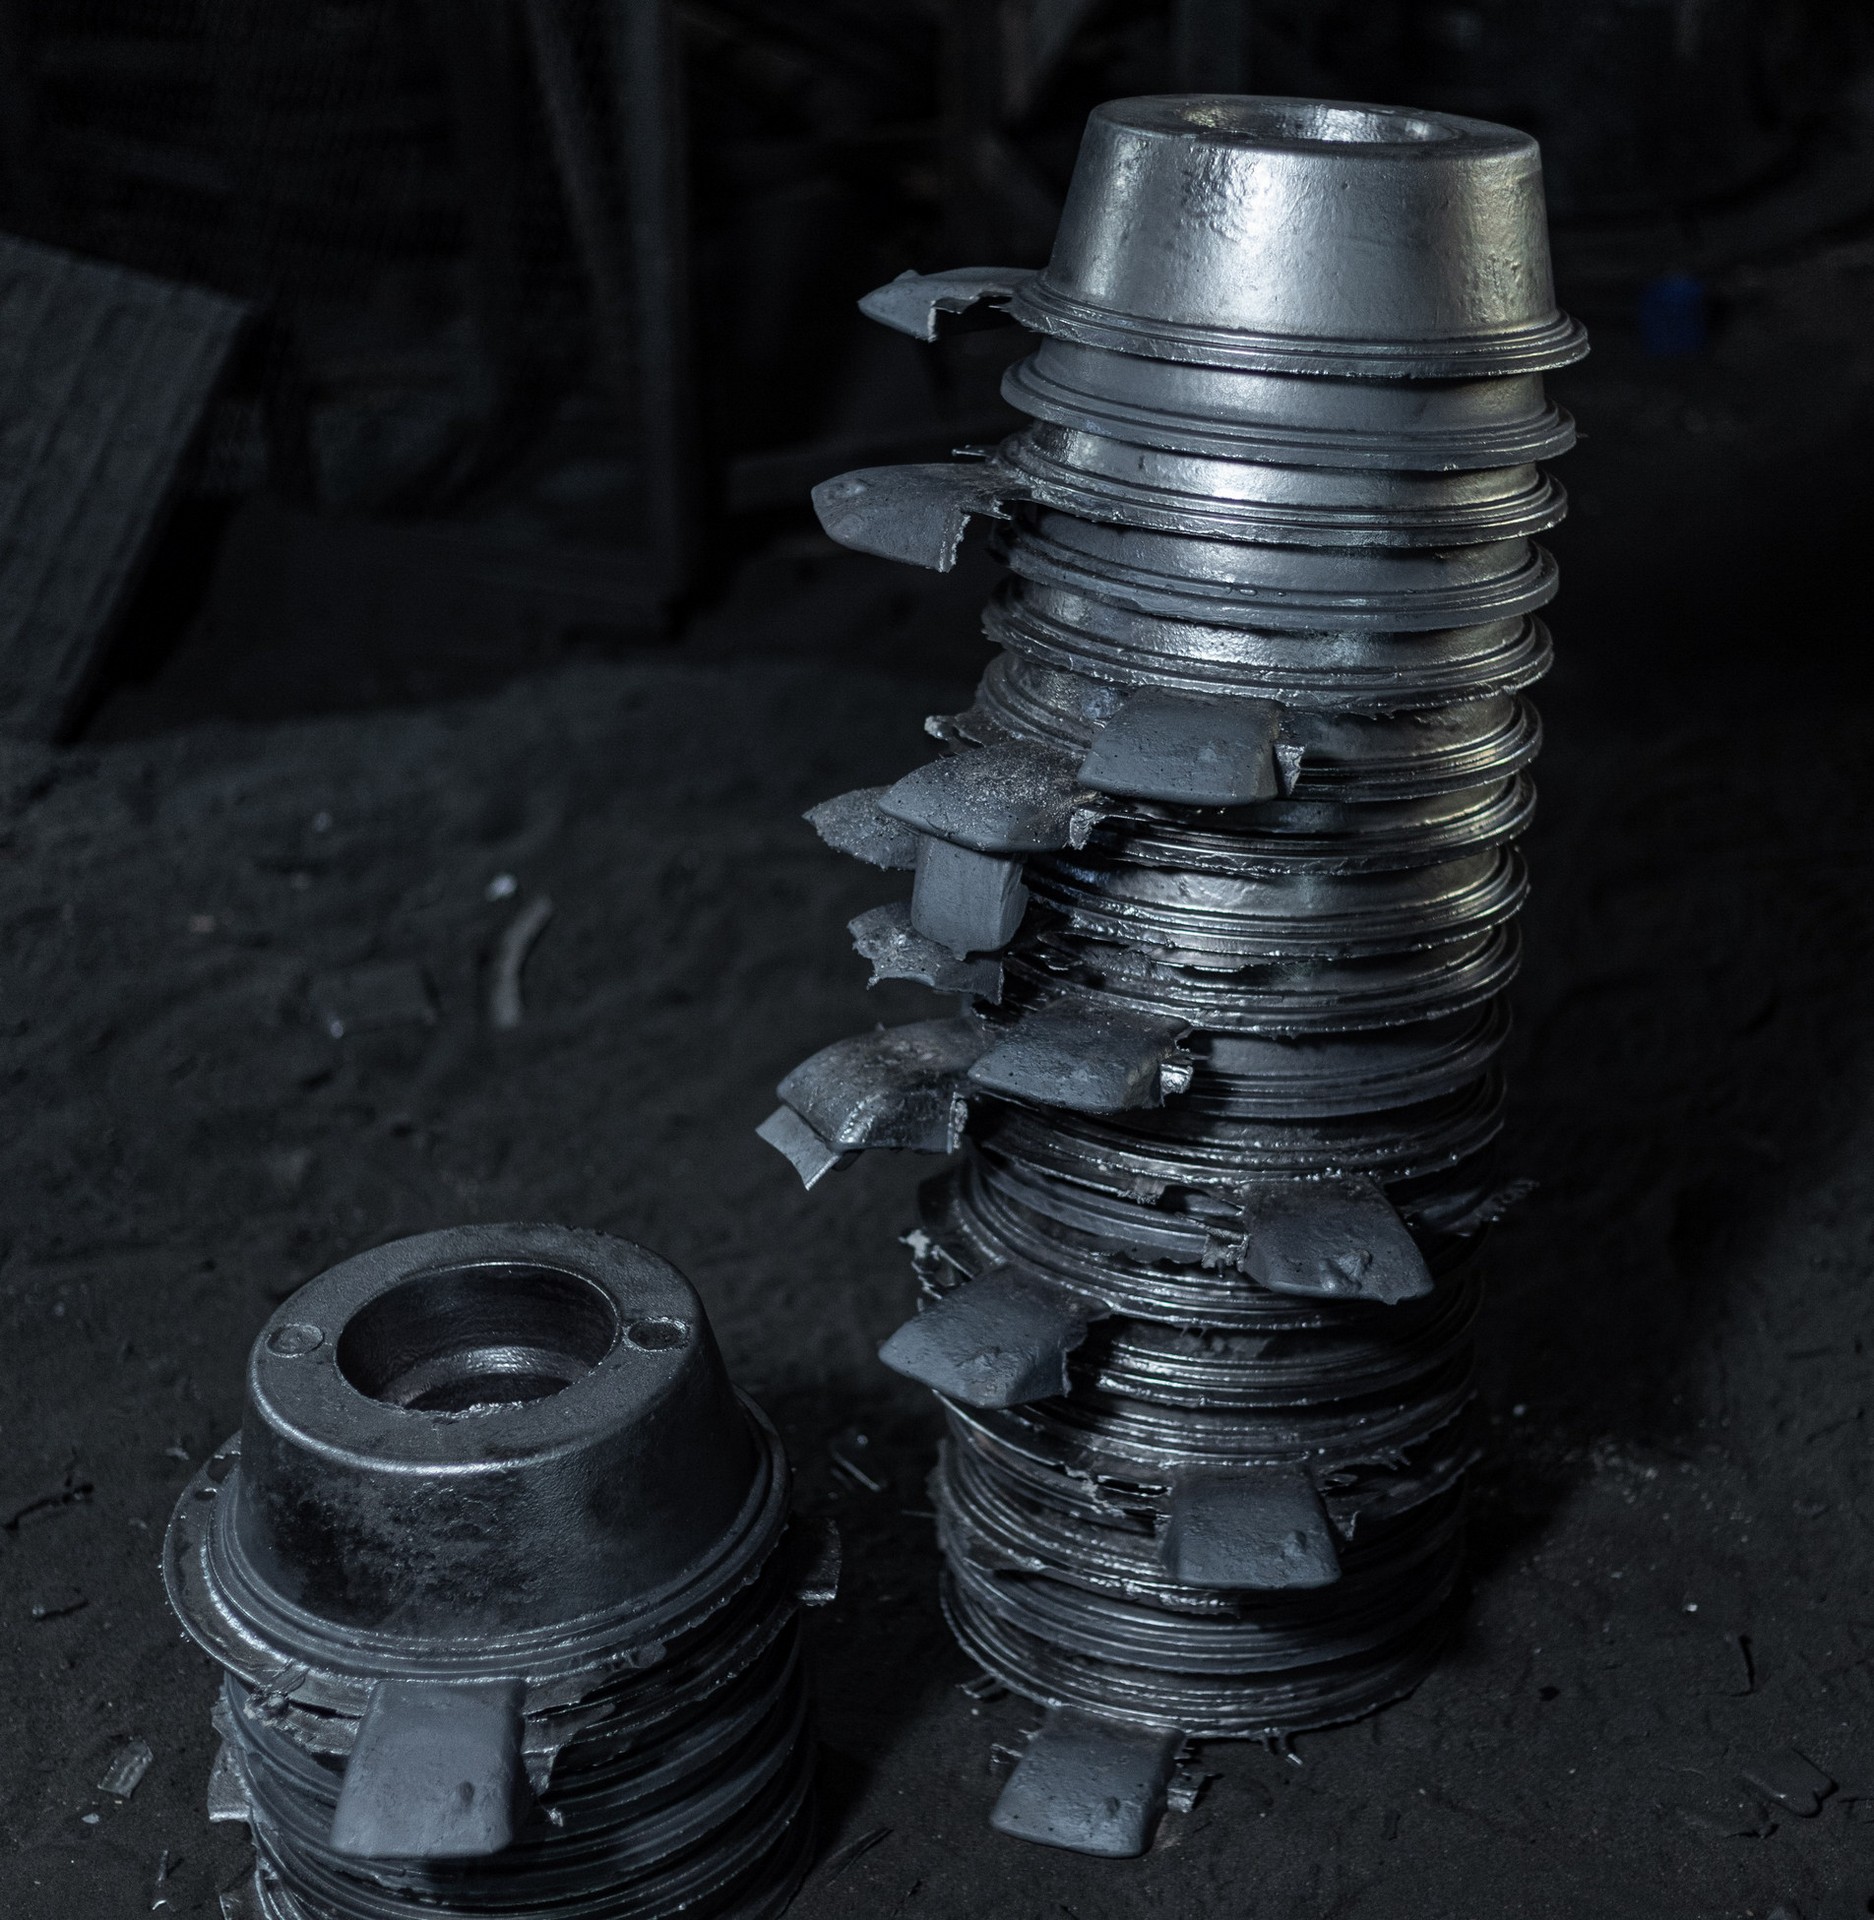
Технология получения качественных отливок из серого (СЧ 20–30) и высокопрочного чугуна (ВЧ 50) требует строгого контроля на всех этапах: от подготовки шихты и плавки в индукционных печах с доводкой химического состава до финишной очистки и контроля ОТК . Ключевое отличие технологии ВЧ от СЧ — сфероидизирующее модифицирование магнийсодержащими модификаторами, которое обеспечивает формирование шаровидной формы графита, влияющей на прочностные характеристики, тогда как для серого чугуна применяется графитизирующее модифицирование для устранения отбела и стабилизации структуры .Литье ведется по четырем технологиям — в песчано-глинистые смеси, в холодно-твердеющие смеси (ХТС), в стержневые формы и в кокиль, с температурой заливки 1410–1450°С и спектрометрическим контролем каждой плавки . Собственная лаборатория проверяет химсостав каждой плавки, дробеметная камера обеспечивает чистоту поверхности
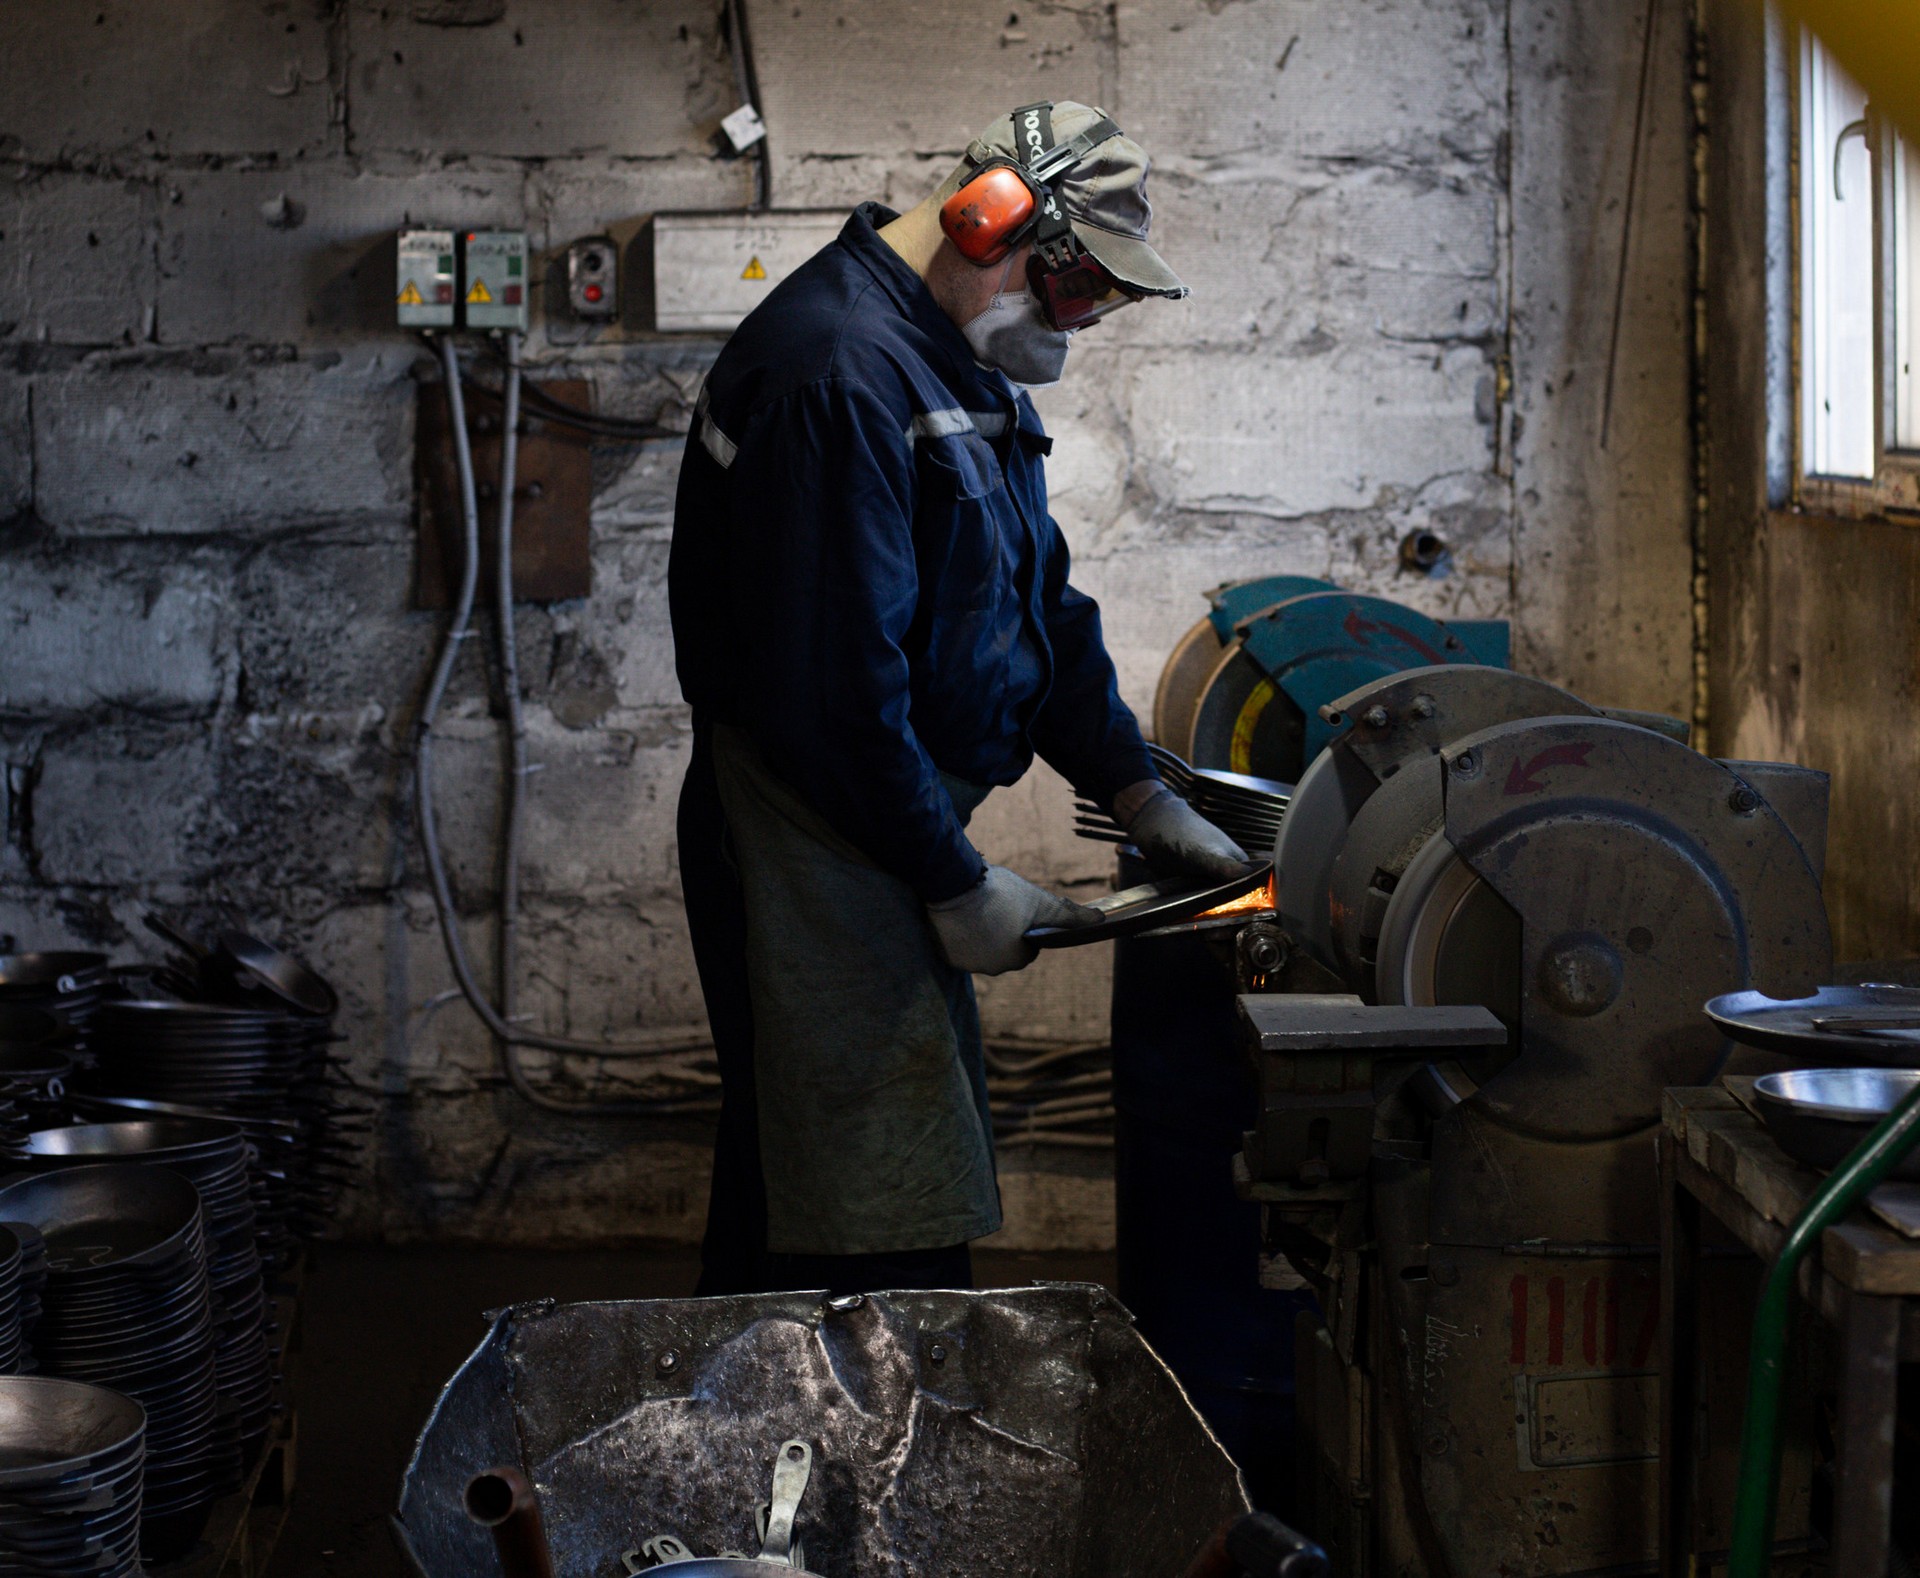
Собственный механический цех в Узде выполняет механическую обработку чугунных и стальных отливок — от черновой до чистовой. В нашем распоряжении сверлильное, шлифовальное оборудование и дробеструйная обработка для очистки поверхности. Все работы ведутся по чертежам заказчика с соблюдением допусков и геометрии. Одна площадка — от отливки до готовой детали. Не нужно искать сторонних подрядчиков, терять время на транспорт и согласования. Принимаем отливки из своего литейного цеха или от заказчика, обрабатываем по чертежу, проводим контроль ОТК и сдаем деталь готовой к монтажу.
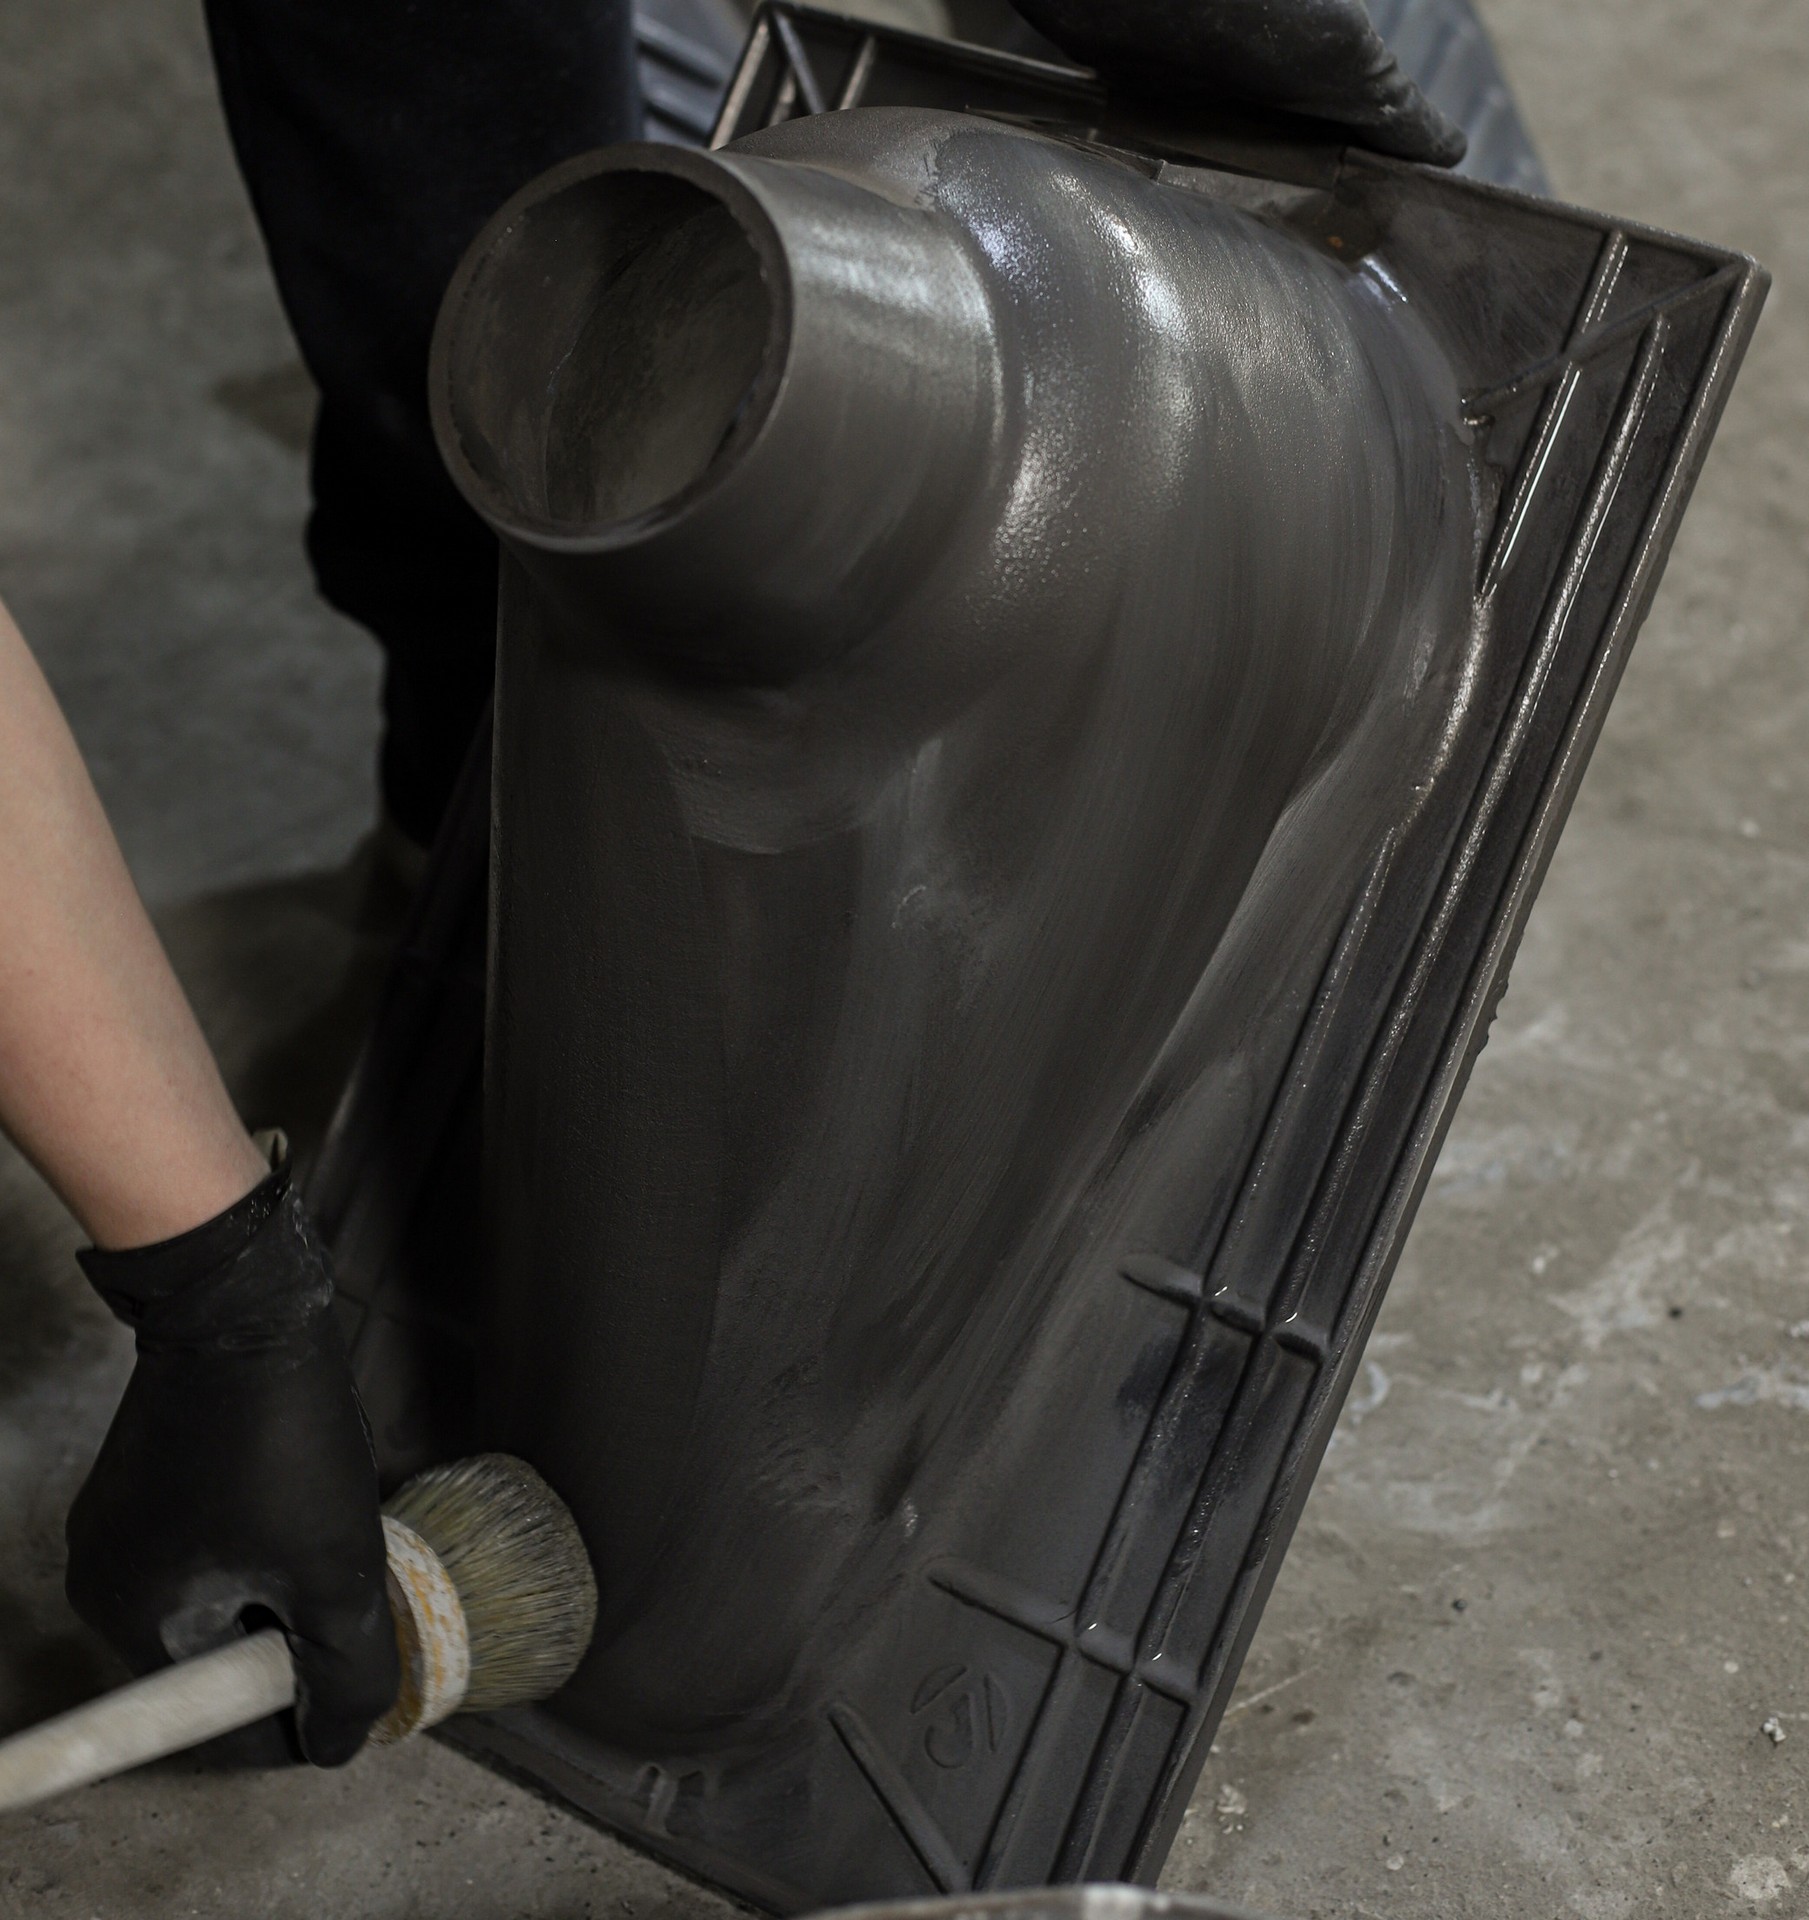
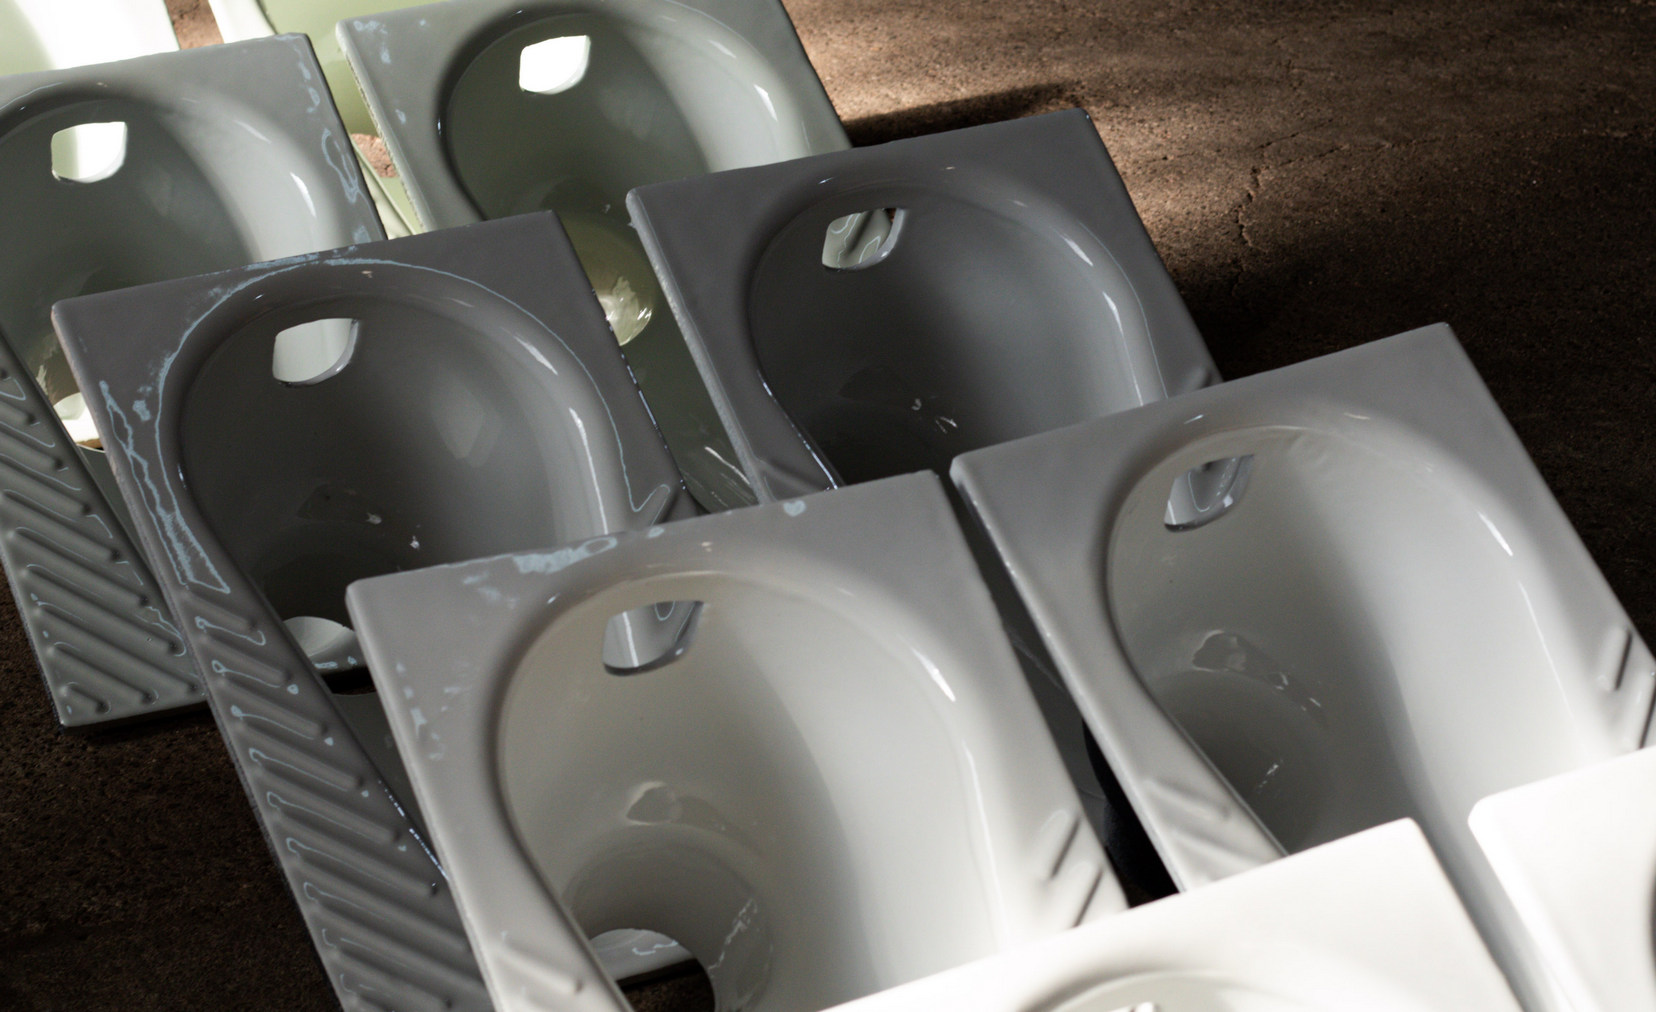
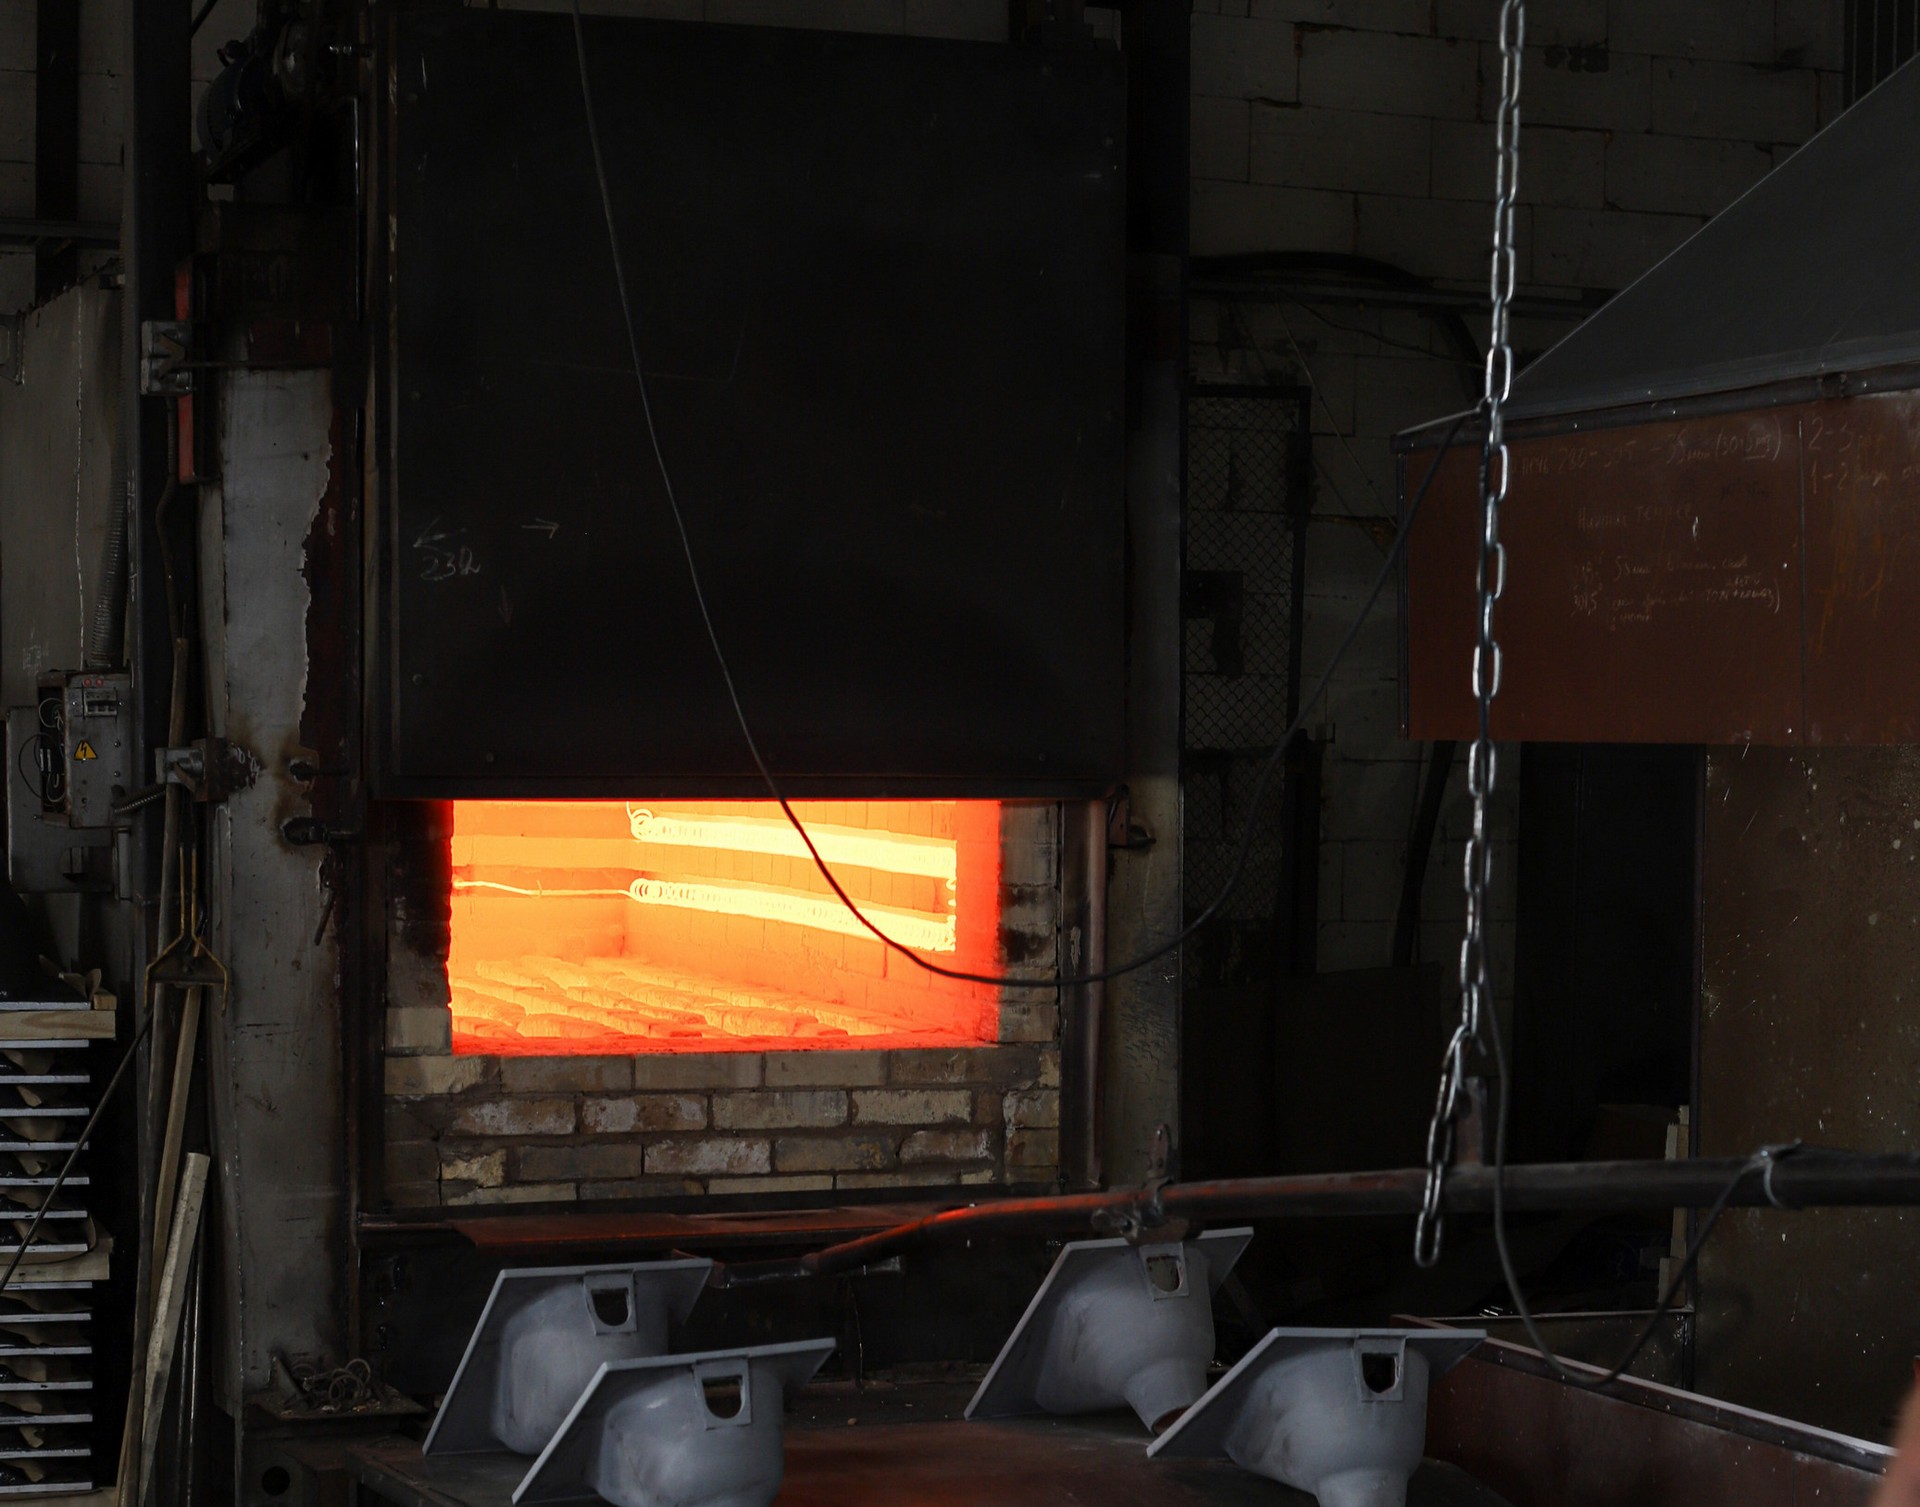
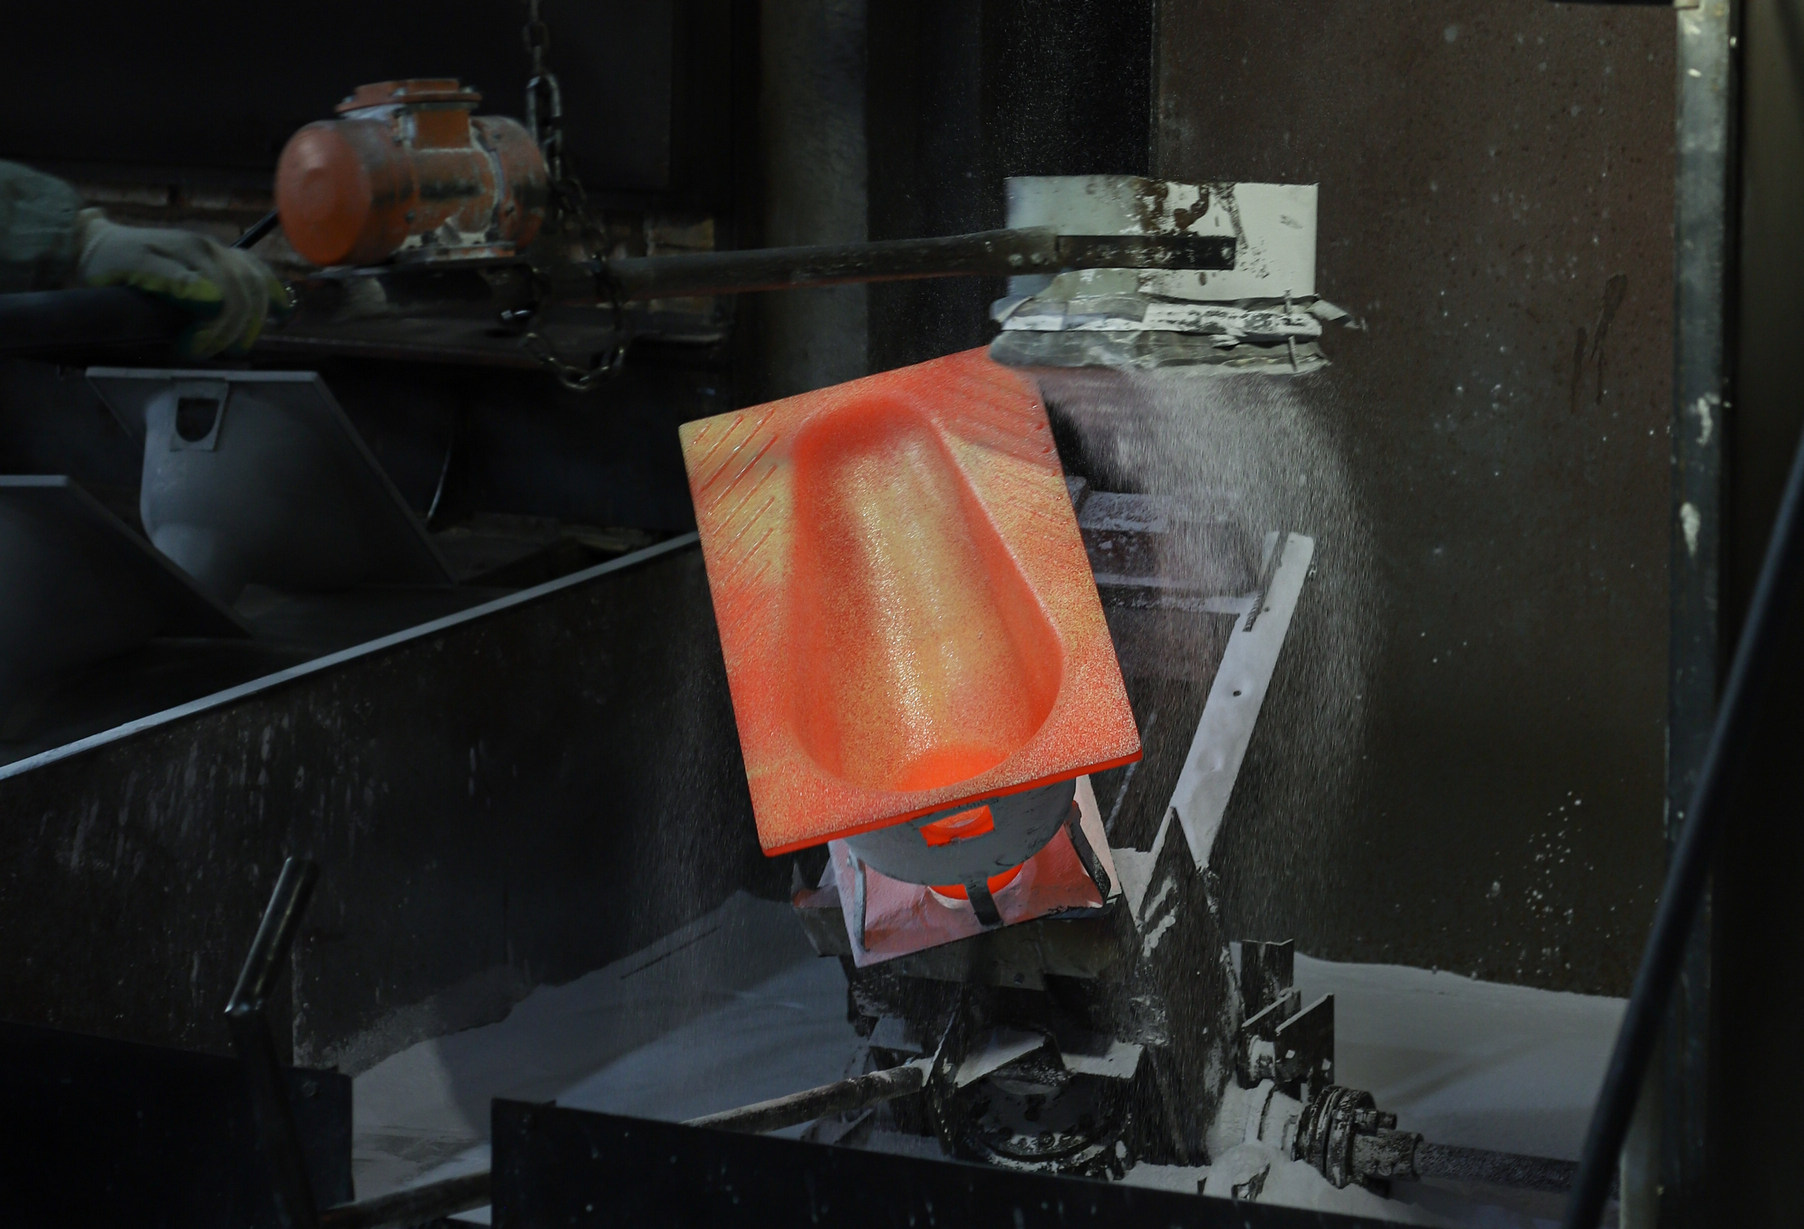
Эмалирование — специализированное направление для изделий, к которым предъявляются повышенные требования по гигиене, износостойкости и внешнему виду. В первую очередь это санитарно-технические изделия: ванны, раковины, мойки, унитазы, а также емкости для пищевых жидкостей, элементы трубопроводов и оборудование для пищевой промышленности . Гладкая стекловидная поверхность не впитывает загрязнения, легко моется, устойчива к кислотам и щелочам, не вступает в реакцию с агрессивными средами и выдерживает перепады температур — от 740°С при обжиге до отрицательных значений при эксплуатации.